Golvslurslinje (dubbel slut tenoner)
Produkten kan spela golvet vertikalt och horisontellt. Maskinserien täcker be...
Se detaljerPå en golvfabrik som kör 500 paneler per skift är skillnaden mellan en enbladig såg och en trebladig såg inte bara skärhastigheten. Det är antalet gånger en operatör måste röra en panel. A 3 klyvsågsmaskin tar en 1 220 mm skiva, för den genom tre parallella sågblad och returnerar tre remsor som är redo för nästa bearbetningssteg. Detta gör det till den mest praktiska utgångspunkten för tillverkare som behöver konsekvent ripbredd utan att betala hela priset för ett multi-ripsystem med hög effekt.
Nyckeln är balans. En konfiguration med tre blad ger dig den flexibilitet som en tvåbladig maskin inte kan, samtidigt som du undviker kraftbehovet och avståndskomplexiteten som kommer med fem eller fler blad. Om dina panelbredder varierar från dag till dag, är en 3-rivsåg vanligtvis den konfiguration som håller både bytestid och bladkostnad under kontroll.
En 3-rivsåg är en multi-rivsåg med tre blad åtskilda för att matcha den färdiga bandbredden. Bladen sitter på en gemensam spindel, och laminerade stål- eller legeringsdistanser sätter gapet mellan dem. När brädet matas igenom, klipper de yttre bladen kanterna och mittbladet skär av mittremsan. I ett enda pass får du tre remsor istället för en. Ytterkanten faller bort och de tre remsorna rör sig framåt till spår- eller avfasningslinjen.
Denna design är viktig för golvanläggningar eftersom nedströmsmaskiner förväntar sig en snäv breddtolerans. Om klyvsågen kapar en remsa som är 3 mm för bred måste den dubbla spetsen ta bort mer material, vilket ökar verktygsslitaget och ökar risken för utflisning på laminat och SPC. En 3-rivsåg med exakta avståndskragar och en styv spindel minskar den risken.
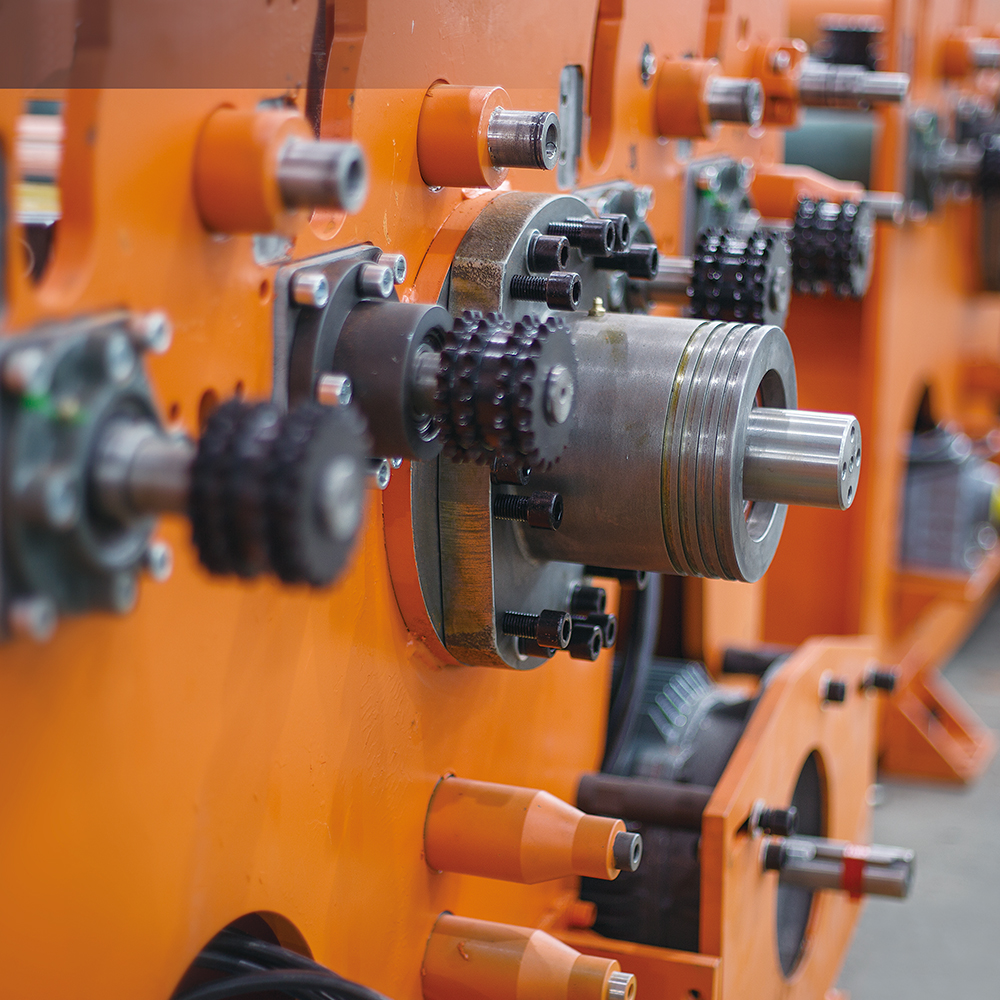 Ripsåg med flera blad för golv och väggpaneler Denna klyvsåg hanterar SPC, WPC, laminat och andra skivor med en matningshastighet på upp till 32 m/min och en 1300 mm arbetsbredd, med hjälp av övre och undre rulldrivningar för att bibehålla ytintegritet och exakt breddtolerans. Visa produkt →
Maskinens kärnkomponenter är en matningstransportör eller rullbord, ett tryckrullsystem och ett såghus med justerbar spindel. Material flyttas in i såghuset under kontrollerat tryck, passerar genom de tre bladen och går ut på utmatningsbordet. Vissa maskiner använder en topprulledrift, som drar igenom brädan och håller den platt; andra använder en bottenmatningskedja. För golvmaterial som SPC och WPC är en rulldrivning med gummi- eller uretanrullar ofta att föredra eftersom den skyddar ytan från märken samtidigt som greppet bibehålls.
I ett typiskt produktionsflöde kommer 3-rivsågen före dubbeländtappen, sedan avfasnings- och V-spårmålningsstationerna. För anläggningar som kör både laminat och SPC blir möjligheten att byta bladdistanser snabbt lika viktig som sågkraft. En väldesignad 3-rivsåg låter dig gå från en 80 mm remsa till en 100 mm remsa på några minuter, inte timmar.
För att göra beslutet lättare, jämför en 3-rivsågmaskin med en- och flerbladskonfigurationer med typiska produktionsmål. Siffrorna nedan antar 12 mm tjock golvskiva och en matningshastighet på 8 m/min.
| Konfiguration | Remsor per pass | Typisk breddtolerans | Bäst passform |
|---|---|---|---|
| Enbladig såg | 1 | ±1,5 mm | Lågvolymarbete, breda remsor |
| 3 klyvsåg | 3 | ±0,4 mm | Mellanstora golv, flexibla bredder |
| 5-bladig rivsåg | 5 | ±0,4 mm | Högvolymer med fast bredd |
Dessa toleranser är inga garantier; de beror på bladets skärpa, spindelns utlopp och matningslikformighet. Men principen är konsekvent: en maskin med färre blad är lättare att justera och mindre sannolikt att drabbas av termiska expansionsskillnader över stapeln.
Tre faktorer dominerar kvaliteten på den sönderrivna eggen: noggrannheten hos bladavståndskragarna, spindelns utlopp och matarrullarnas tryckprofil. Om någon av dessa är avstängd kommer remsorna inte att vara konsekventa, och den nedströms belägna spårlinjen kommer att producera felaktiga spont- och spårfogar.
Mellankragar slipas till exakta bredder. Även en skillnad på 0,05 mm mellan kragar kan skapa en synlig breddskillnad mellan remsorna. För golv, där spelautomaten är beroende av en fast materialbredd, blir denna skillnad snabbt ett avslag eller en felinriktad fog.
Spindeln måste snurra utan mätbar vinkling. När utloppet överskrider sågbladets sidoavstånd, blir snittet trasigt och spånavfall uppträder på den laminerade ytan. Regelbundna avloppskontroller med hjälp av en mätklocka bör vara en del av ditt underhållsschema.
För lite tryck låter brädet avledas; för mycket tryck kan markera en mjuk SPC- eller WPC-yta. Målet är ett konsekvent grepp som håller brädan rakt mot bladen. För tjockt flerskiktsträ kan du behöva mer tryck än för en tunn PVC-skiva. Det är därför en 3-rivsåg med justerbart rulltryck är säkrare för en anläggning som kör blandade material.
Dina skärparametrar bör matchas med det material du bearbetar oftast. SPC och WPC är täta och abrasiva, vilket innebär blad med fler tänder och lägre matningshastighet. Laminatskivor är mindre nötande men har en hård melaminyta som kan flisas. Flerskiktsträ kräver vassa, aggressiva blad och adekvat dammutsug.
När du anger en 3-rivsåg, fråga leverantören om maximalt skärdjup, minsta bandbredd och om maskinen klarar olika bladdiametrar. För en golvanläggning som bearbetar 12 mm SPC och 15 mm flerskiktsträ olika dagar behöver du en såg som klarar ett 300 mm blad på ett skift och ett 320 mm blad på nästa utan större mekaniska förändringar.
Dagligt underhåll på en 3-rivsåg tar cirka 15 minuter. Du bör rengöra matarrullarna, kontrollera bladavståndskragarna för att se om det har samlats damm och verifiera att den delade sågen eller snabbkopplingsspindeln sitter fast. Inspektera sågbladen varje vecka för tandskador och byt ut alla blad som har tappat mer än 10 % av sin ursprungliga diameter på grund av slipning. Mät spindelns utlopp varje månad och kontrollera utmatningsbordets inriktning.
När bladkanterna är slöa, kommer sågen att börja ge bredare snitt och mer ytavrivning. Om du ser brännmärken på skärkanten är matningshastigheten för låg eller bladet är inte tillräckligt vasst. Om du ser flisning i botten av snittet kan bladets utgångssida vara feljusterad. Detta är tecken på att 3-rivsågen behöver uppmärksamhet innan den skapar ett helt skifte av avvisade delar.
För en djupare titt på förbättringar av skärnoggrannhet, läs hur man förbättrar skärnoggrannheten på en 3-rivsåg .
I slutändan är en 3-rivsågmaskin ett medvetet val för tillverkare av golv- och väggpaneler som behöver repeterbar bandbredd utan komplexiteten hos en fembladig enhet. Det ger dig tre remsor per pass, ett hanterbart bladantal och tillräckligt med flexibilitet för att flytta mellan vanliga materialbredder. Kombinera den med en disciplinerad underhållsrutin och den kommer att hålla dina nedströms spårning, fasning och målningslinjer igång enligt schemat.
Produkten kan spela golvet vertikalt och horisontellt. Maskinserien täcker be...
Se detaljer
Denna utrustning är lämplig för trimning och avfasning av LVT -golv. Utrustad...
Se detaljer
Olika överföringssågsmetoder är lämpliga för olika kortbehandlingsbehov och ä...
Se detaljer
Matningshastigheten för denna utrustning kan nå 40 meter per minut, hela rame...
Se detaljer
Lämplig för kantbeläggning av laminerad, PVC och WPC. Att använda vattenbaser...
Se detaljer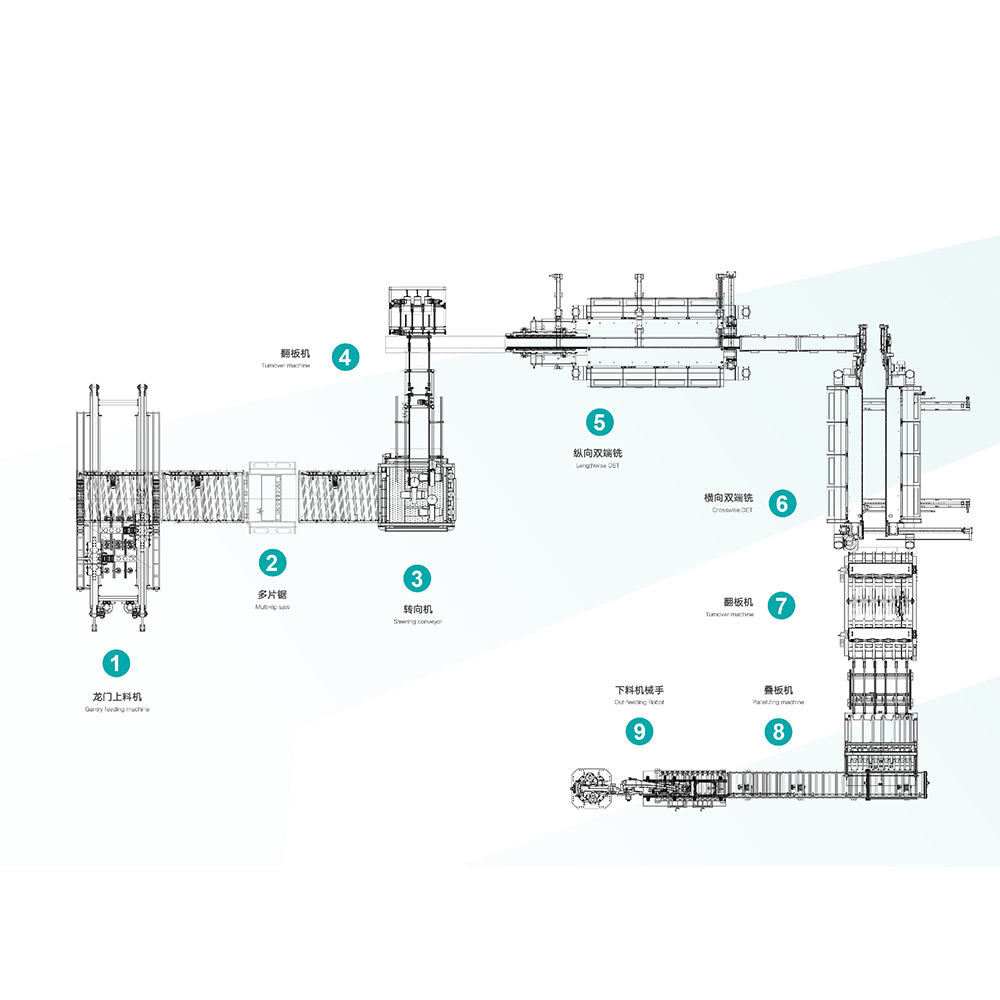
Hawk Machinery Automatisk utfodring, skärning och slottinglinje, lämplig för ...
Se detaljer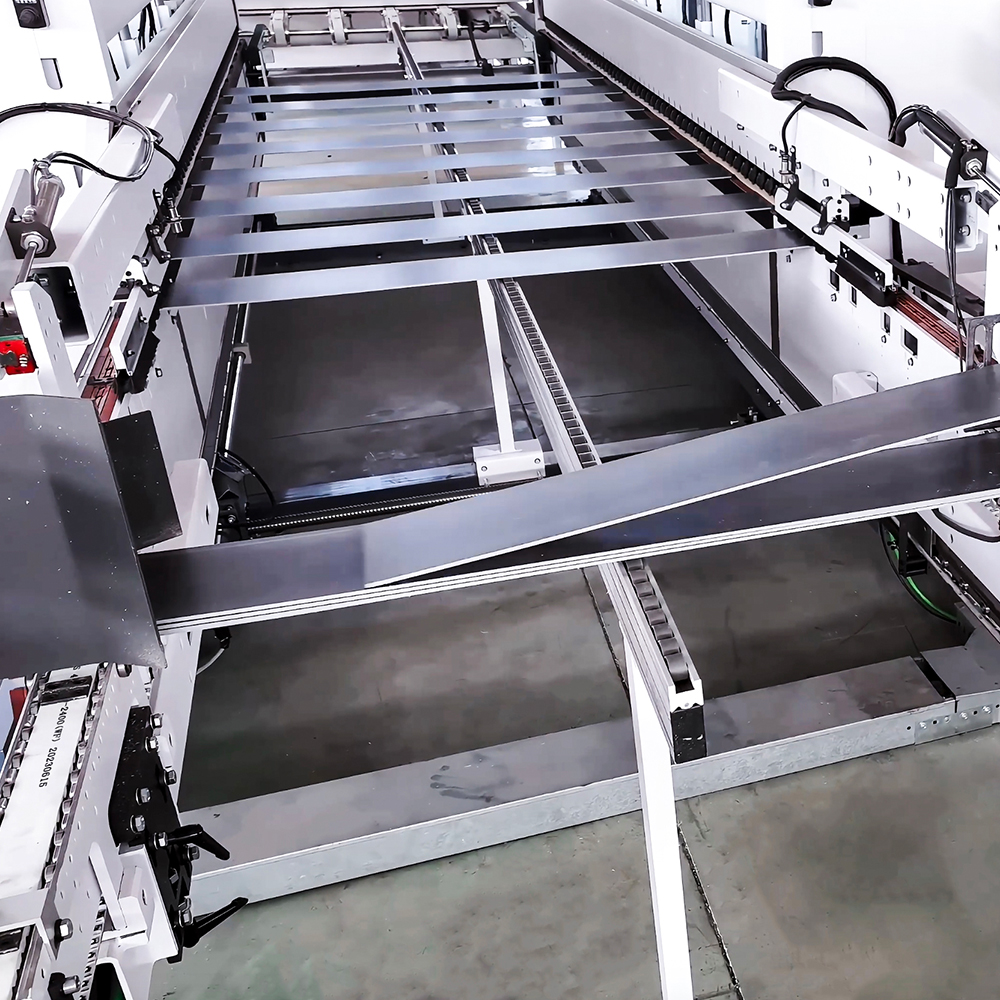
Integrerad intelligent utrustning integrerar industriellt intelligent interne...
Se detaljer
Kontaktinformation.
Boyi Development Area, Changzhou City, Jiangsu Province, P. R. China
+86-0519-83319988
Tveka inte att kontakta när du behöver oss!
 Anpassade golv extruderingsmaskinstillverkare