

Golvslurslinje (dubbel slut tenoner)
Produkten kan spela golvet vertikalt och horisontellt. Maskinserien täcker be...
Se detaljerOm du tillverkar golv är skillnaden mellan en kund som beställer om och en som gör reklamation ofta slutprofilen på en planka. Lösa klicklåsfogar, gapade ändar och profiler som ändras halvvägs genom ett skift går tillbaka till ändbearbetningsstationen. Det är därför som de flesta seriösa golvtillverkare sätter en dubbla tenonermaskin i mitten av sitt golv – och varför urvalet förtjänar mer uppmärksamhet än en snabb prisjämförelse. En dubbeländtapp bearbetar båda ändarna av varje planka i ett enda pass, med båda sidor synkroniserade mot samma referens. När du väl förstår vilka specifikationer som påverkar verklig produktion och hur maskinen passar in i en komplett golvlinje, kan du utvärdera leverantörer utifrån de kriterier som faktiskt betyder något.
A dubbla ändar tenoner maskin är ett dubbelsidigt dimensionerings- och profileringssystem. En rektangulär panel går genom maskinen på ett kontinuerligt matningsspår, medan två motsatta bearbetningspelare arbetar samtidigt på fram- och bakkanten. Varje kolumn staplar flera verktygsstationer: en skärsåg för en ren trimning, en huvuddimensioneringssåg som fastställer den slutliga längden och horisontella eller vertikala spindlar som bär skärhuvuden för spont, spår, avfasning och andra profiler.
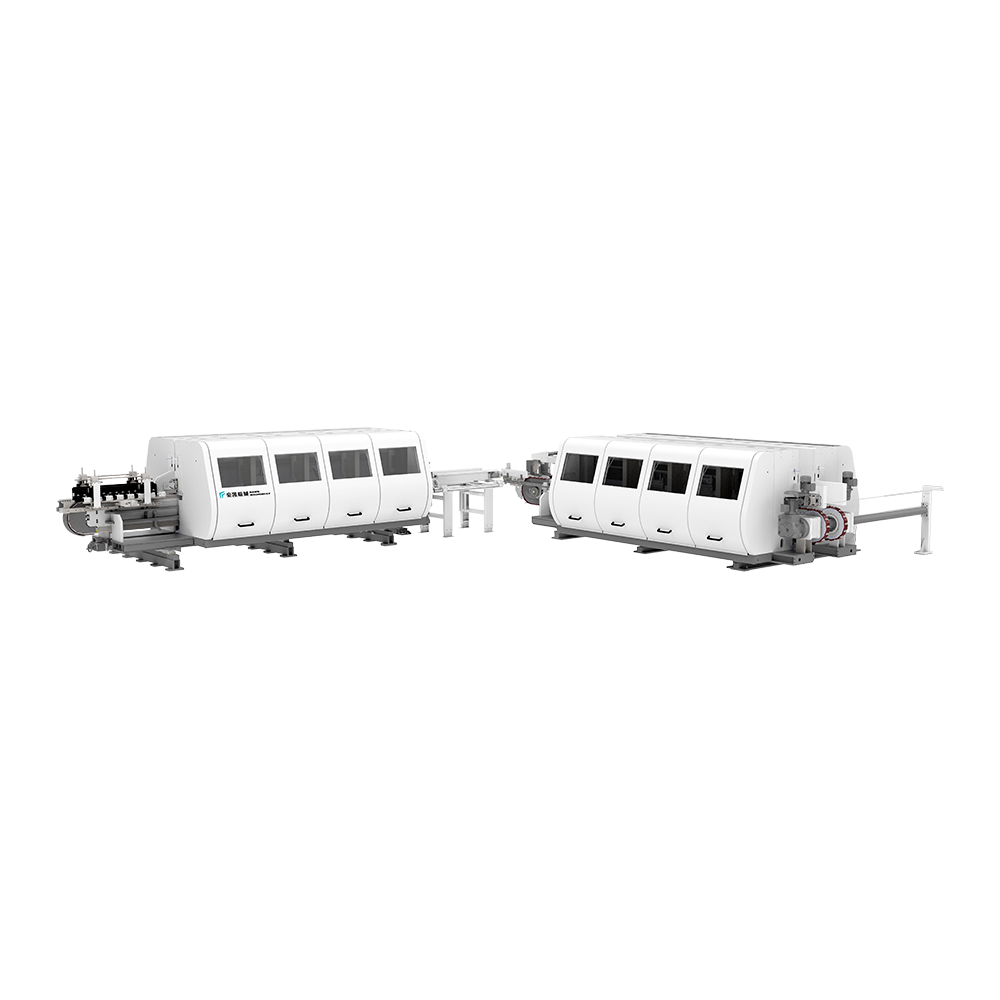 Golvspårlinje med dubbeländtapp Denna maskin bearbetar båda plankändarna samtidigt mot en gemensam referens, vilket säkerställer konsekvent längd, fyrkantighet och låsgeometri för förutsägbar klicklåsmontering. Visa produkt →
På en golvlinje producerar dessa spindlar ändprofilerna som gör att plankor kan låsa ihop. Eftersom båda kolumnerna skär från samma mekaniska datum, förblir de två ändprofilerna i ett fast förhållande till varandra. Det geometriska förhållandet - vänster ände till höger ände på samma planka - är det som gör klicklåsinstallationen förutsägbar. Maskinen skär inte bara en profil. Den definierar plankans längd, dess fyrkantighet och dess låsgeometri i en synkroniserad operation. Du kan läsa mer om hur processen fungerar i vår dubbla ändar tenoner maskin guide , men grundprincipen är enkel: båda ändarna bearbetas samtidigt, mot samma referens, med samma matningshastighet.
En ensidig tenoner bearbetar en ände i taget, sedan vänder operatören eller en överföringsenhet panelen och bearbetar den andra änden. Det betyder två positioneringscykler, två referenser och två gånger risken för fel. Den dubbla ändtappen eliminerar det genom att hålla panelen en gång och bearbeta båda kanterna i samma cykel.
För golvprodukter med not-och-spont eller klicklåssystem, ligger ändprofiltoleranserna vanligtvis inom ±0,10 mm. När arbetsbredden, matningshastigheten och verktygets kondition har ställts in, håller en korrekt konfigurerad dubbeländtapp den toleransen planka efter planka. Den repeterbarheten är inte en bekvämlighet. Det är en förutsättning för låga skrotsatser.
Varje leverantör presenterar en specifikationstabell, men siffrorna hjälper bara om du läser dem mot din egen produktionsmix - plankformat, material, verktygsstrategi och framtida linjekapacitet. Tabellen nedan sammanfattar de specifikationer som har störst effekt på en golvapplikation.
| Specifikation | Vad den kontrollerar | Vad du ska leta efter |
|---|---|---|
| Arbetsbreddsområde | Kortaste och längsta planklängden du kan springa | Matcha nuvarande produktsortiment med marginal för framtida format |
| Matningshastighet | Plankor per timme | 20–80 m/min är vanligt; verifiera vid önskat skärdjup |
| Antal spindelstationer | Hur många operationer sker i ett pass | Fler stationer tillåter kombinerad dimensionering, profilering och fasning |
| Skärhuvudets diameter och varvtal | Ytfinish och profilkvalitet | Större diametrar minskar ytvågighet på PVC- och WPC-kärnor |
| Repeterbarhet för positionering | Tolerans från planka till planka | Leta efter CNC-inställning eller precisionsskalor inom 0,1 mm |
| Nedhållningssystem | Stabilitet vid höga matningshastigheter | Kedje- och vakuumhållare förhindrar växling på brädor med stel kärna |
Tabellen i denna artikel är endast en introduktion. Om du jämför konkreta modeller, bygg ditt eget jämförelseblad från det publicerade dubbla ände tenoner specifikationer som passar dina produktmått — och be leverantören att visa varje nummer under belastning, inte bara som ett statiskt databladsvärde.
En dubbeltapp som kör SPC bra kan kämpa med massivt trä i flera lager om inte verktyget och matningssystemet är anpassat till materialet. Golvtillverkare arbetar med SPC, WPC, LVT, laminat, kalciumsilikatskivor och konstruerat trä - var och en med sitt eget bearbetningsbeteende.
SPC- och WPC-plankor innehåller högt fyllmedelsinnehåll och PVC. Dammet är fint, nötande och benäget att belasta skärhuvuden. Verktyg med vassa hårdmetall- eller diamantskär i kombination med högeffektiv stoftsugning har lika stor betydelse som maskinens ramstyvhet.
Laminat- och HDF-skivor bär ett pappersbaserat slitlager som gör vanliga stålverktyg snabbt trubbiga. Dubbla ändtappar i laminatlinjer är vanligtvis utrustade med diamantspetsade verktyg och körs med högre skärhastigheter för att hålla en ren egg. Matningshastigheten måste vara stabil eftersom den hårda ytan inte lämnar någon marginal för vibrationsmärken.
Massivt trä och kalciumsilikatskivor i flera lager skapar högre intermittenta skärkrafter. På dessa material är maskinens massa och dämpningsegenskaper avgörande. En lättare ram kan skratta när fräsen går in i en knut eller en densitetsvariation i brädan. Inte varje dubbeländtapp är designad för den belastningsprofilen, varför du bör testa maskinen på exakt det material du producerar.
En dubbeländtapp levererar maximalt värde när den planeras som en del av en processsekvens, inte som en isolerad maskin. I en typisk golvlinje sträcker sig sekvensen från rivning och dimensionering till avfasning, ändtappning, V-spårmålning och slutlig inspektion. Slutbearbetningssteget avgör om alla nedströmsoperationer börjar med en dimensionellt korrekt planka.
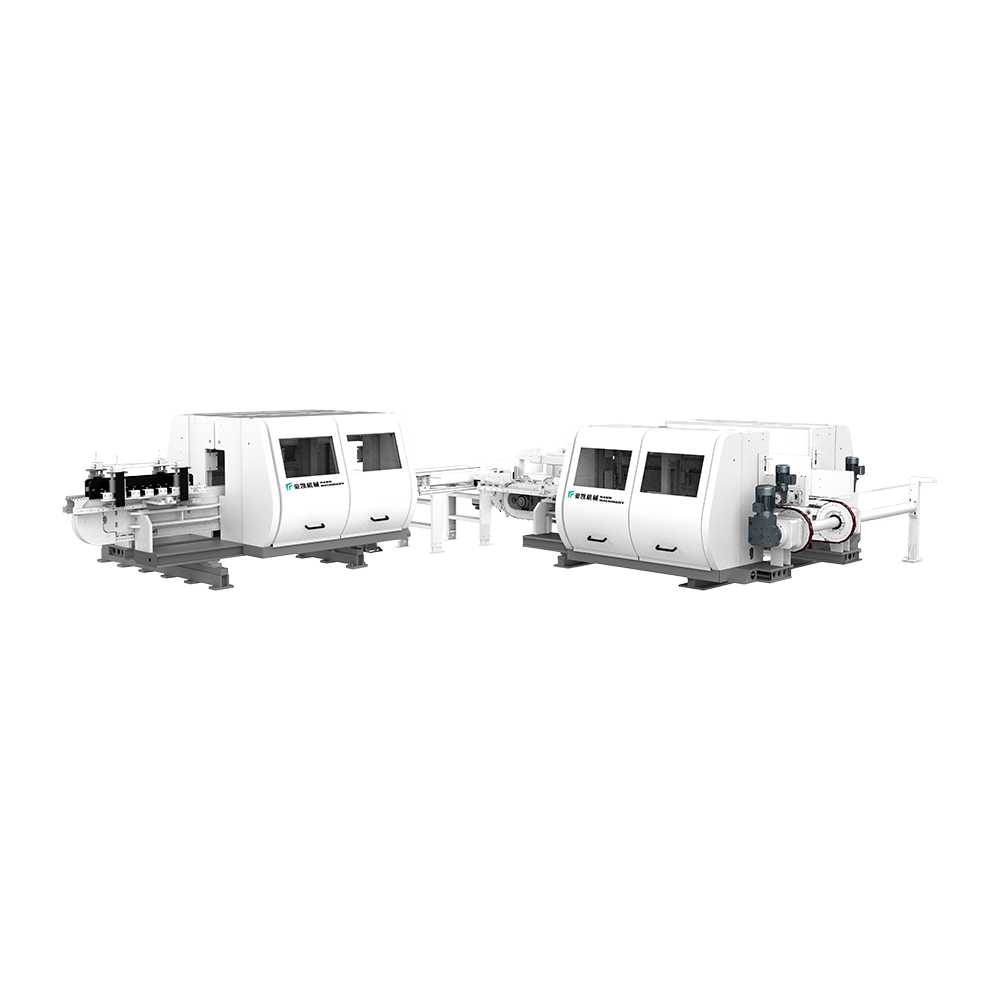 Höghastighetsgolvfaslinje för LVT Designad för trimning och fasning av LVT-golv, den här linjen fungerar upp till 100 m/min med övre och undre plåtar för snabb justering och exakt kantfinish. Visa produkt →
För anläggningar som producerar V-spårgolv med fasade kanter måste ändtapparna arbeta i rytm med avfasningsstadiet. Vissa tillverkare integrerar båda funktionerna i en linje för att minska materialhanteringen och hålla plankans orientering konsekvent. Till exempel parar HAWK Machinerys golvspårbaserade golvspårlinje med dubbla ändar slutbearbetningsstationen med överförings- och positioneringssystem som riktar in varje planka innan den går in i skärområdet.
I fabriksskala tar en automatisk golvproduktionslinje denna integration vidare. Tapparen blir en station i ett synkroniserat system med sågning, slitsning, fasning, målning och stapling. När du lägger till ett produktionsledningssystem kan linjen spåra varje planka, registrera skäl för avvisning och ge arbetsledare livedata om avkastning per skift. Det är i det sammanhanget valet av en tenonerproducent är viktigast: du köper inte bara en maskin, utan en partner som förstår hela sekvensen.
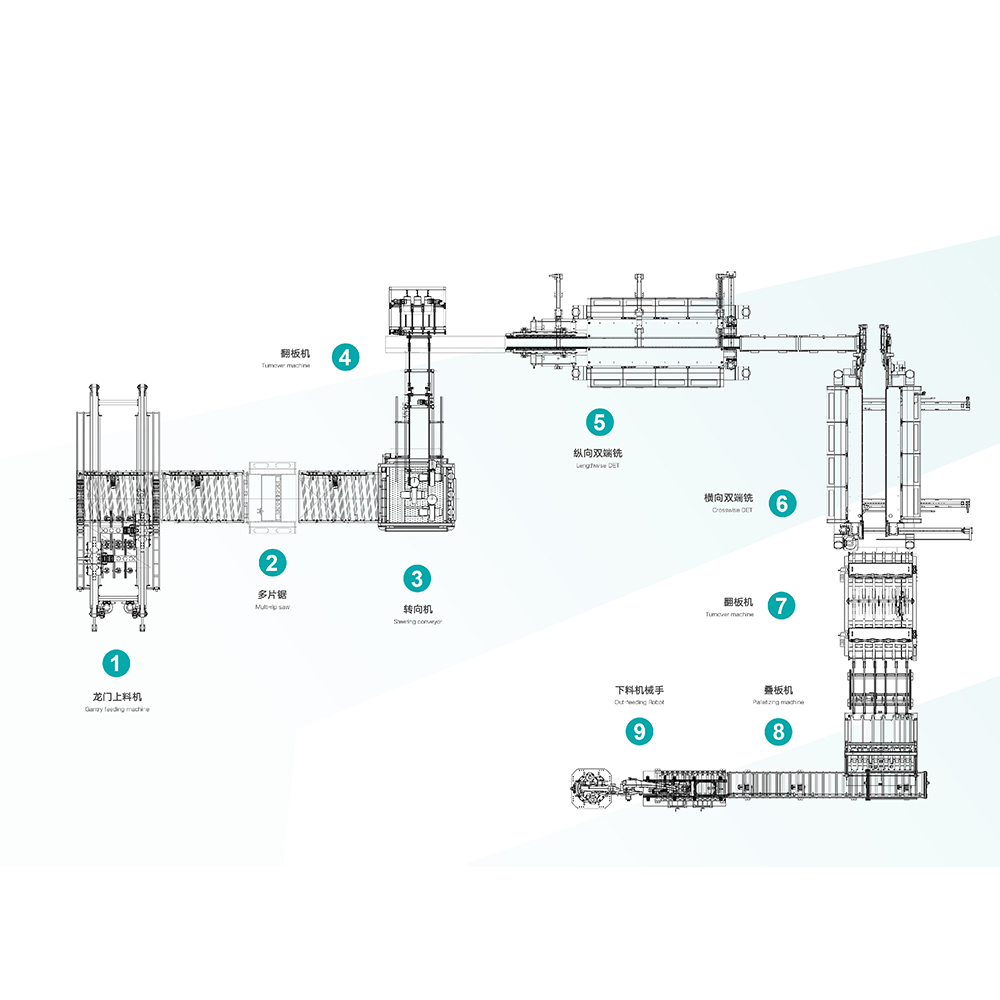 Automatisk golvproduktionslinje med integrerad slitsning Denna linje kombinerar automatisk matning, multi-ripsågning, styrning, vändning och korsvis spårning, vilket minskar manuell inblandning av 5-10 arbetare samtidigt som produktionen ökar. Visa produkt →
Utöver specifikationsbladet handlar utvärderingen om driftfrågor som avgör din totala kostnad under maskinens livslängd.
Be varje leverantör att köra dina egna paneler genom maskinen och mäta den resulterande profilen under de föreslagna skärparametrarna. Maskinen som ger en ren, formstabil profil på ditt material, vid din förväntade matningshastighet, är den som hör hemma i din fabrik.
Den dubbla tenonermaskinen är en långsiktig tillgång i bokstavlig mening. Den håller de toleranser som avgör om ditt golv låser sig rent, installeras snabbt och tål många års användning. En välmatchad maskin betalar sig själv genom lägre skrot, snabbare byten och repeterbar profilkvalitet; en dåligt vald skapar ett toleransproblem som ingen nedströmsjustering kan bota. Utvärdera maskinen inom ramen för en komplett golvlinje – från rivning till V-spårmålning och produktionsdata – och välj en leverantör som kan visa dig hur varje steg passar ihop.
Produkten kan spela golvet vertikalt och horisontellt. Maskinserien täcker be...
Se detaljer
Denna utrustning är lämplig för trimning och avfasning av LVT -golv. Utrustad...
Se detaljer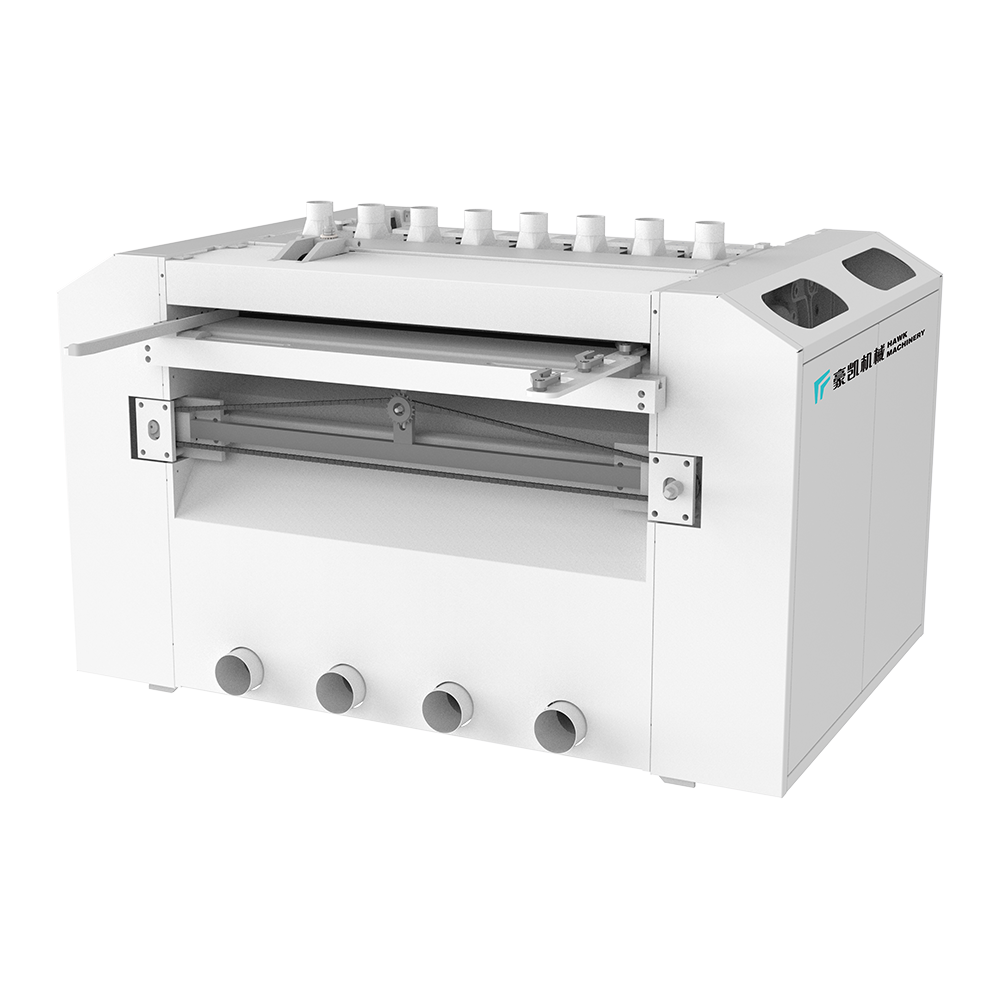
Olika överföringssågsmetoder är lämpliga för olika kortbehandlingsbehov och ä...
Se detaljer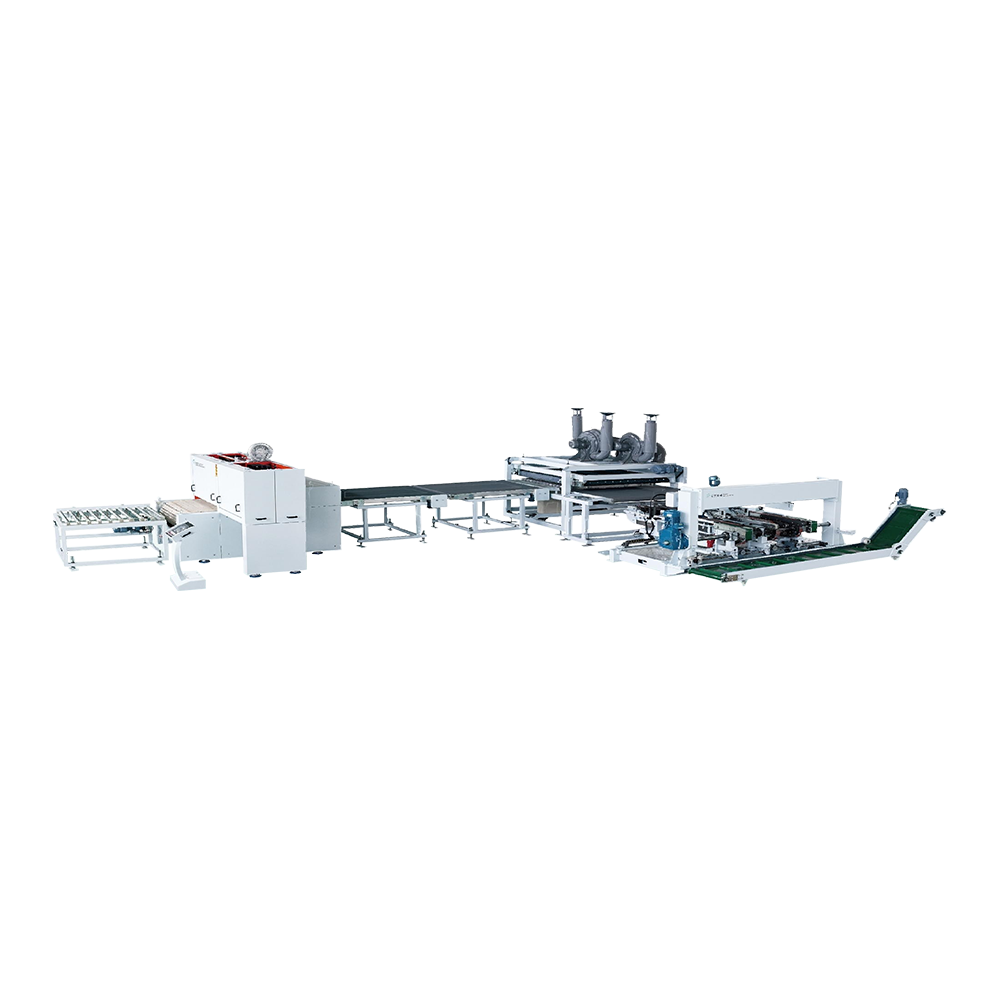
Matningshastigheten för denna utrustning kan nå 40 meter per minut, hela rame...
Se detaljer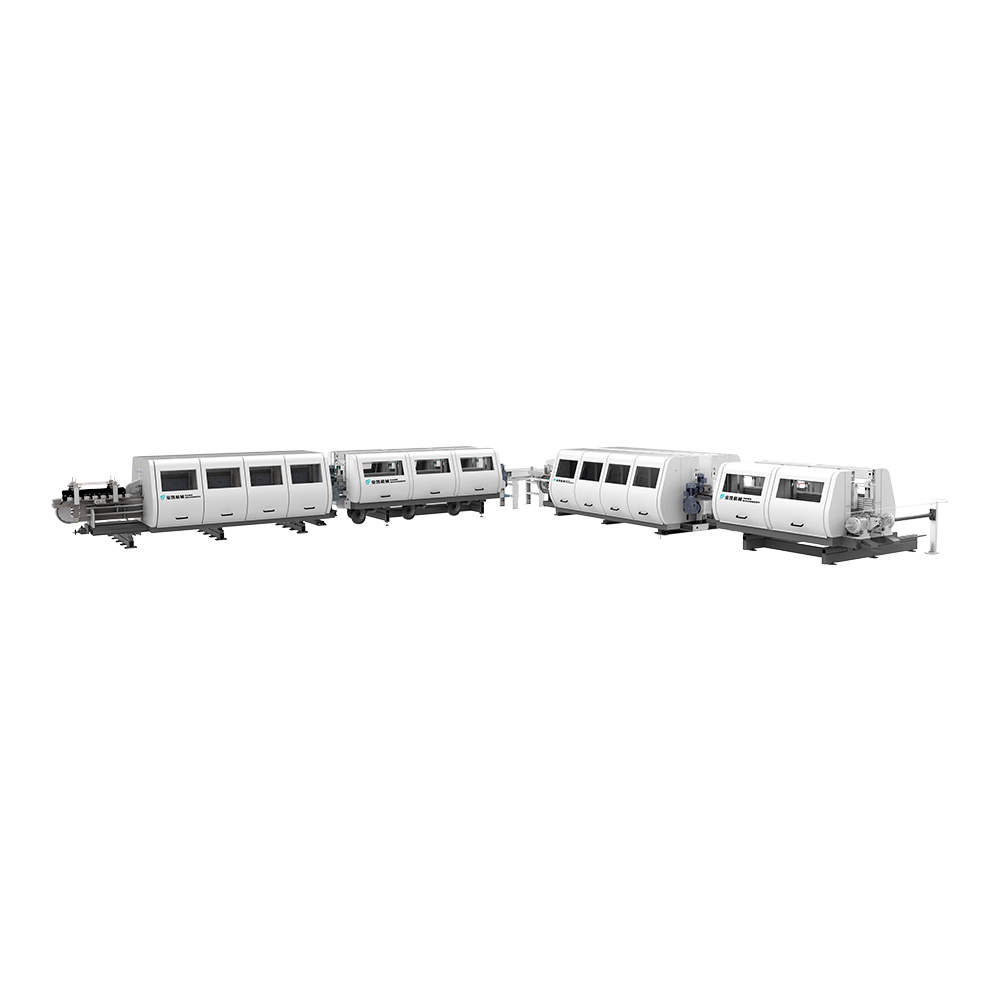
Lämplig för kantbeläggning av laminerad, PVC och WPC. Att använda vattenbaser...
Se detaljer
Hawk Machinery Automatisk utfodring, skärning och slottinglinje, lämplig för ...
Se detaljer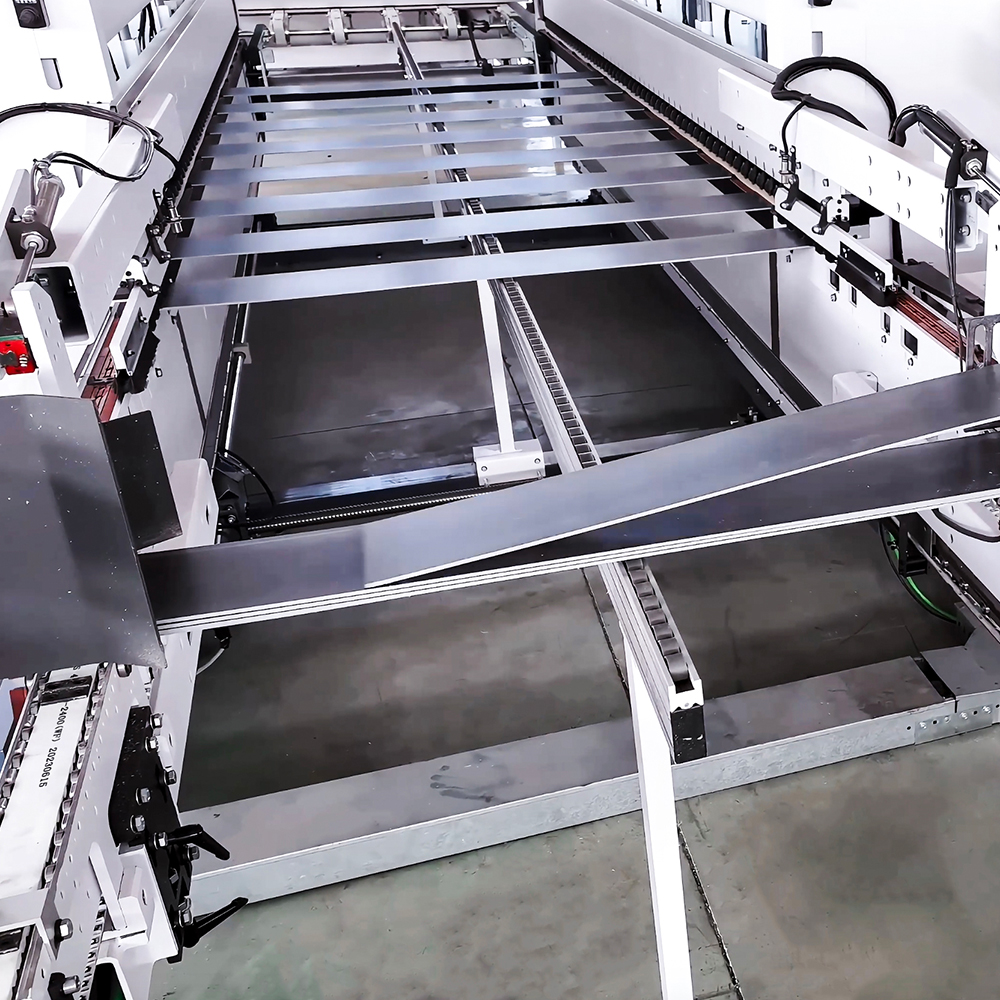
Integrerad intelligent utrustning integrerar industriellt intelligent interne...
Se detaljer
Kontaktinformation.
Boyi Development Area, Changzhou City, Jiangsu Province, P. R. China
+86-0519-83319988
Tveka inte att kontakta när du behöver oss!
 Anpassade golv extruderingsmaskinstillverkare