Golvslurslinje (dubbel slut tenoner)
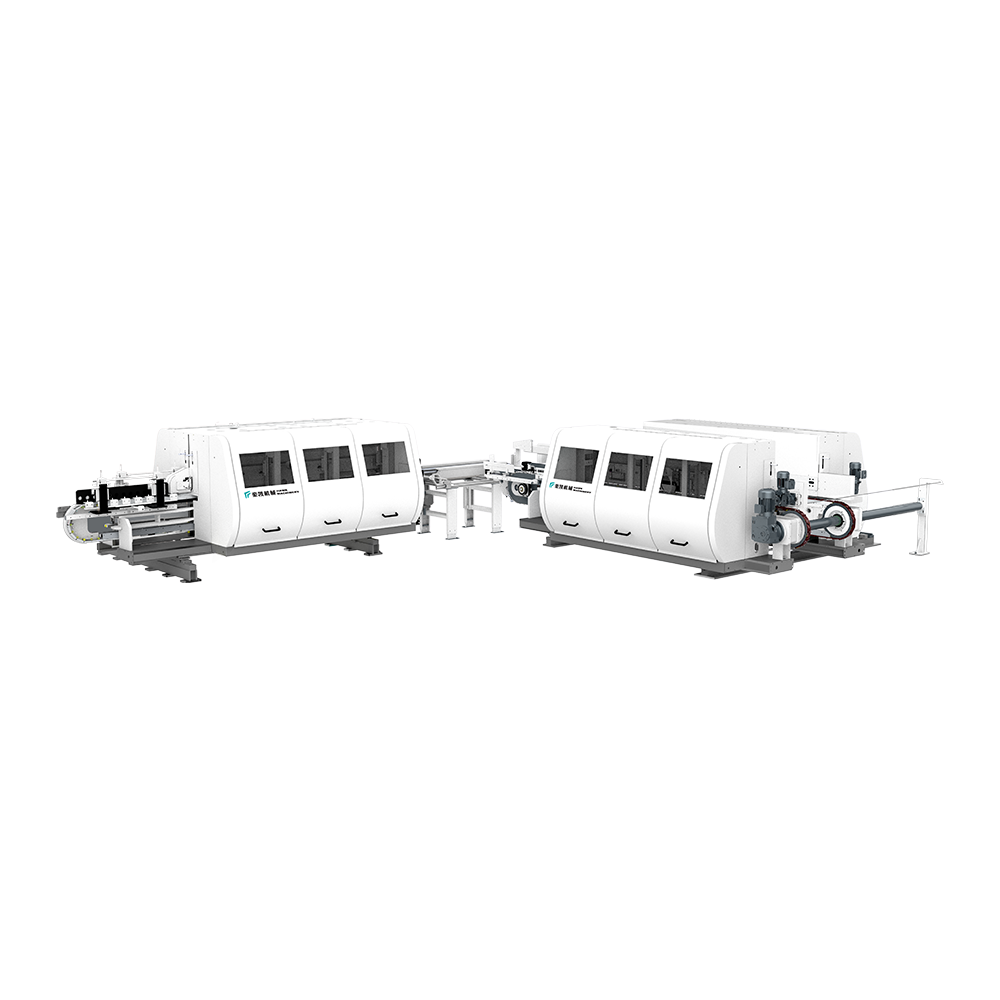
Produkten kan spela golvet vertikalt och horisontellt. Maskinserien täcker be...
Se detaljerGå på nästan alla SPC-, WPC-, LVT- eller laminatgolvslinjer och du kommer att höra samma rytm: paneler som rör sig genom en serie stationer, var och en tar brädan lite närmare en färdig planka. Någonstans i den sekvensen finns en DET-maskin på längden. Namnet låter tekniskt, men jobbet är okomplicerat. En dubbeländtapp för längdmatningsmaskiner gör båda långkanterna av en panel i en enda gång, och bildar den profil som avgör hur golvet ser ut, passar och presterar.
För produktionsteam är den längsgående DET sällan bara ännu en såg. Det är en precisionsprofileringsstation. Bredd, rakhet på kanten, not-och-spont-geometri, faskvalitet och ytfinish börjar här. När stationen är väl upplagd har resten av linjen en stabil referens att arbeta utifrån. När den inte är det, ärver varje nedströmsoperation problemet.
I en längsgående konfiguration rör sig plankan längs sin längd mellan två verktygshuvuden. Huvudena arbetar på vänster och höger långkant samtidigt. Beroende på verktygspaketet kan maskinen dimensionera panelbredden, skära en fjäder på ena kanten och ett spår på den andra, applicera en fas eller fas, skära avlastningsspår eller förbereda kanten för ett senare beläggningssteg. I golvtillverkning är det ofta stationen som ger en planka sin långkantsprofil innan ändmatchningen tar vid.
Den "dubbelsidiga" delen av namnet hänvisar till samtidig bearbetning i båda ändarna av arbetscykeln, inte till två separata maskiner som är bultade ihop. Den distinktionen är viktig eftersom en DET i längdriktningen bygger på en gemensam transportreferens, en stabil kedja eller rullbädd och två huvuden som förblir i linje med varandra. Om ett huvud driver, ändras profilen på den sidan, och spont-och-spårpassningen kommer att visa det. För en bredare titt på hur dessa maskiner är byggda och tillämpade, kan du läsa den här guiden till industriell dubbelände tenoner-teknik är en användbar utgångspunkt.
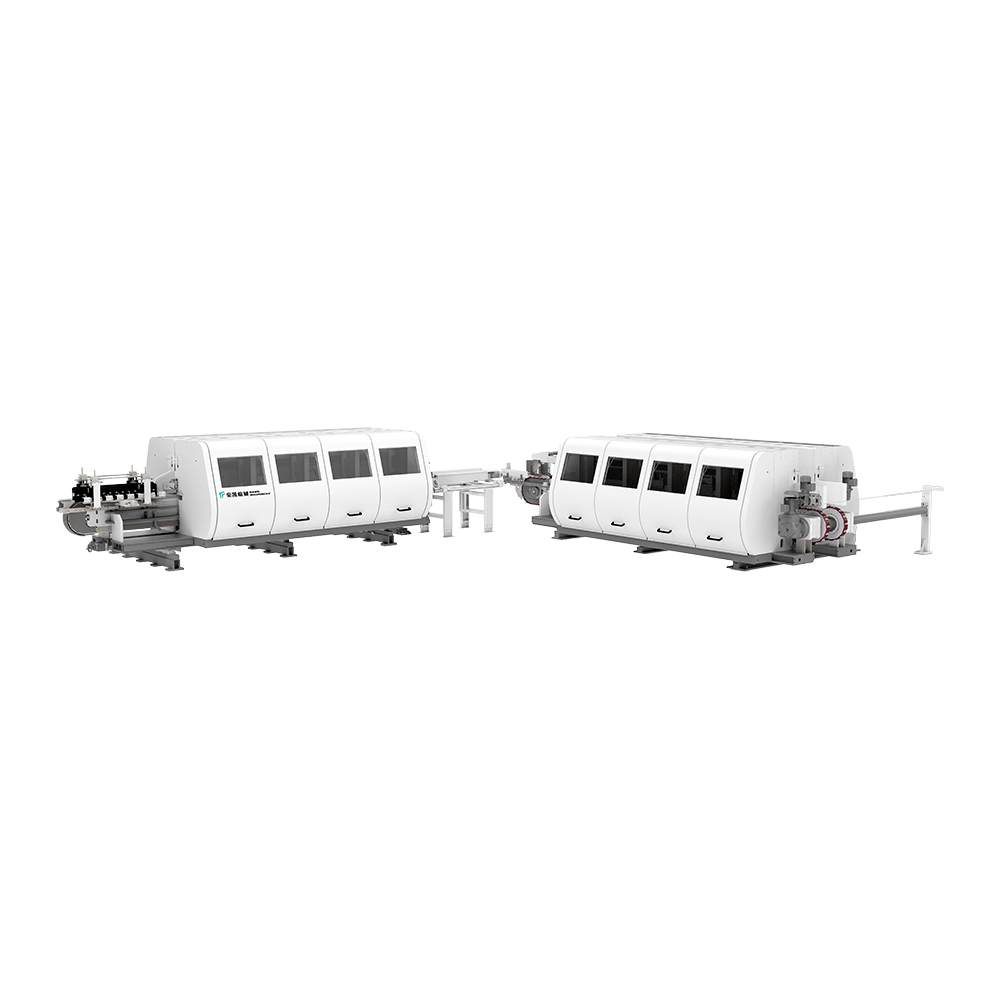 Golvspårlinje Dubbeländ Tenoner Series En sex-modell i längd- och tvärgående DET-serie för golvpaneler, användbar vid utvärdering av hela kantprocessen snarare än spindelkraft ensam. Visa produkt →
I många golvfabriker är den längsgående DET en del av en slitssektion snarare än ett fristående köp. Den kan paras ihop med en tvärstation, matningssystem, dammuppsamling och kantbeläggningsutrustning. Det är därför köpbeslutet bör baseras på hela kantprocessen, inte bara på spindeleffekt eller maximal matningshastighet.
Skillnaden mellan en längd- och en tvärgående DET är inte bara hur maskinen vänds. Det ändrar vilka kanter som bearbetas, hur panelen stöds och vad operatören måste kontrollera. En längdstation hanterar de långa kanterna när brädan färdas på längden. En tvärgående station hanterar kortändarna efter att långkantsprofilen har upprättats. De två fungerar som partners, och den första stationen anger vanligtvis referensen för den andra.
| Produktionsfråga | Längsgående DET | Korsvis DET |
|---|---|---|
| Vilka kanter bearbetas? | Båda långkanterna | Båda kortändarna |
| Hur färdas panelen? | Längs dess längd | Över dess bredd |
| Typisk roll | Bredddimensionering, långkant med fjäder och not, avfasning | Ändsmatchning, kortände tapp och spår |
| Vanlig position i linjen | Innan slutmatchning | Efter långkantsprofilering |
| Vad ska verifieras först | Rakhet, breddkonsistens och profildjup | Fyrkantighet, ändtolerans och passform med långkanten |
En DET på längden kan se enkel ut från operatörens sida: mata brädan, håll den mot styrningarna, låt huvudena göra jobbet. I praktiken hanterar maskinen flera variabler samtidigt. Skivans breddvariation, kantskärning, matningshastighet, verktygsslitage och spånavgång påverkar alla den slutliga kanten.
De flesta längsgående DET-maskiner delar en gemensam arkitektur, även om detaljerna varierar beroende på tillverkare och applikation. Den viktiga frågan är inte om en maskin har dessa delar, utan om de är byggda och justerade på ett sätt som passar ditt material- och toleransmål.
Installationsdisciplin spelar lika stor roll som maskinvara. En längsgående DET är bara lika stabil som dess referensytor. Om kedjan är sliten, styrningarna är lösa eller nedhållningstrycket är ojämnt, kan fräsen ge en snygg egg som fortfarande inte klarar torrpassningen. Operatörer ska kunna verifiera bredd, profildjup och kanträthet med enkla mätare innan en produktionskörning påbörjas.
En DET på längden kan bli ombedd att köra flera materialfamiljer i samma anläggning. Var och en beter sig olika vid skärkanten. SPC är styv och nötande, så verktygslivslängd och dammkontroll får vanligtvis mer uppmärksamhet. WPC är mjukare och kan vara känsligare för värme och stödtryck. LVT är flexibel och kan behöva noggrann inmatningsvägledning för att undvika distorsion. Laminat ger ett hårt slitlager och risk för flisning. Konstruerade flerskiktsgolv kräver ren klippning av träfibrer, medan fibercement och väggpaneler sätter en premie på nötningsbeständighet och stabil fastspänning.
Den praktiska lärdomen är att ingen enskild installation ska antas fungera bra för varje produkt. En profil som fungerar på en tjock SPC-planka kan behöva annat stöd, matningshastighet och verktyg på en tunn LVT-platta. Innan du accepterar en maskin, kör det material du faktiskt producerar. Kontrollera torr passform, inte bara snittet. Titta på not och fjäder under gott ljus, mät spårets djup och bredd över en rad brädor och inspektera avfasningen för spån eller rivning. Ett kort testsnitt är mer användbart än ett långt specifikationsblad.
I en typisk golvlinje sitter den längsgående DET efter att panelen har kapats till en hanterbar storlek och innan ändmatchning, beläggning eller packning. Den exakta sekvensen beror på produkten. En SPC-linje kan kombinera extrudering, glödgning, skärning, slitsning och beläggning. En laminatlinje kan börja från en press och röra sig genom trimning och profilering. I båda fallen måste den längsgående stationen leverera en konsekvent långkant så att den tvärgående stationen kan ge en fyrkantig, välsittande ände.
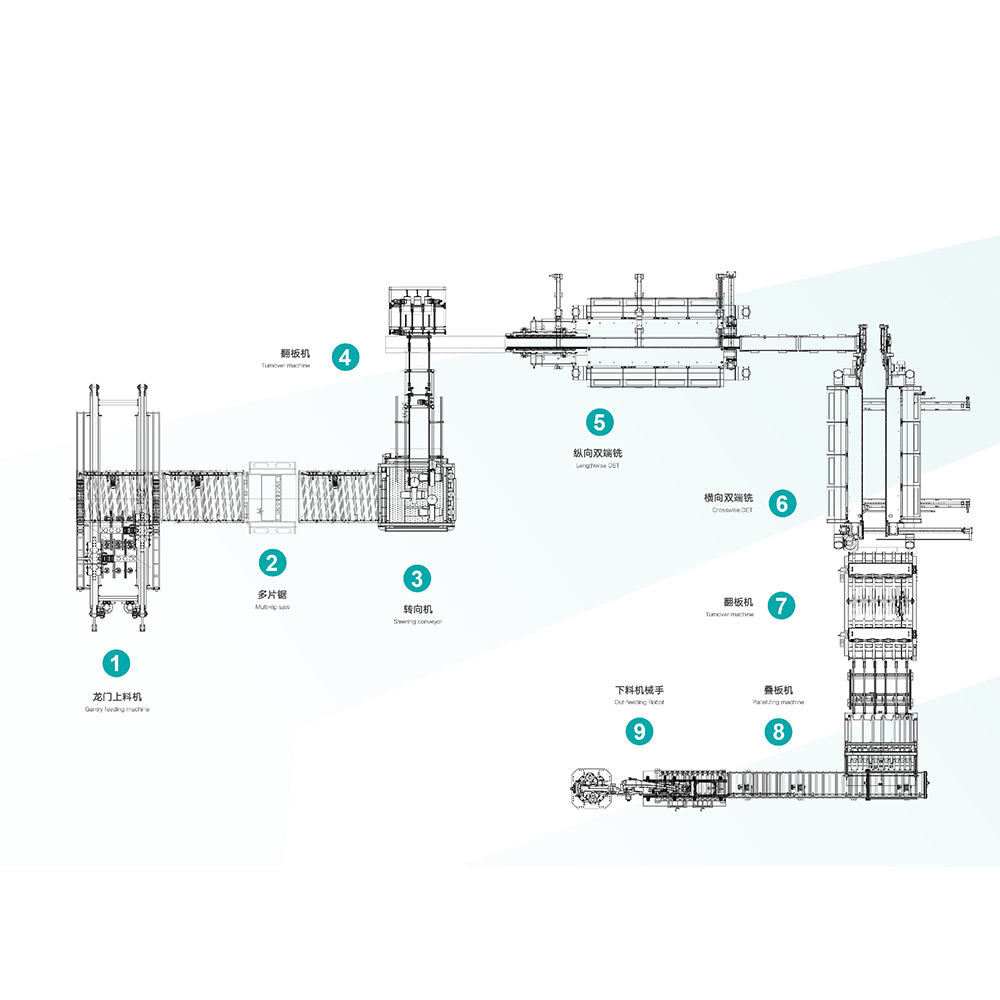 Automatisk SPC- och PVC-golvproduktionslinje En integrerad matnings-, skär- och slitslinje för SPC-, WPC- och PVC-golv, relevant vid bedömning av inmatning, överföring och utmatning som en process. Visa produkt →
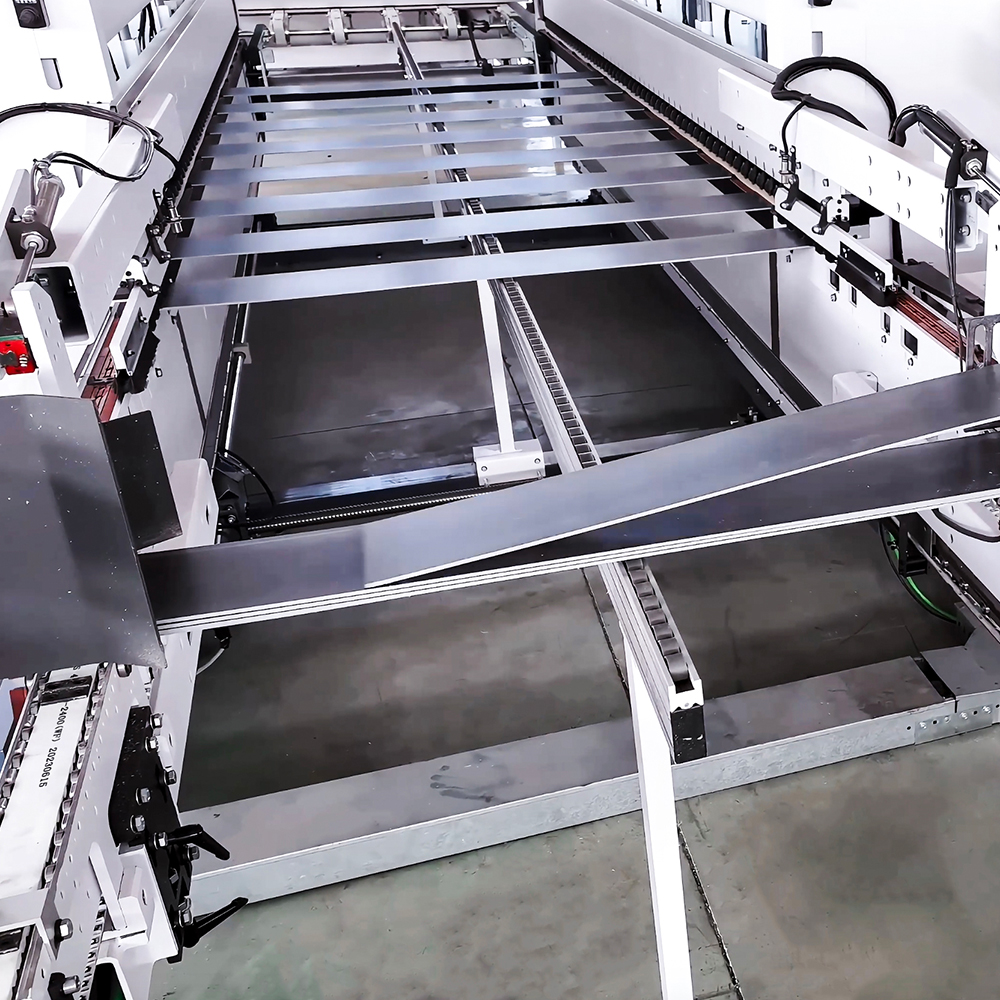
När den längsgående DET är integrerad i en automatisk linje spelar inmatnings-, överförings- och utmatningssektionerna lika stor roll som själva tenonern. En maskin som presterar bra i ett fristående test kan bete sig annorlunda när den ombeds följa en snabbare uppströmssåg eller mata en tvärgående station utan buffert. Linjehastighet, ackumulering och brädavstånd bör ses över tillsammans.
 Smart Floor Production Line MES-system En MES-plattform med anslutna enheter för digital golvproduktionshantering, stödjande uppgiftsvisning, märkning, räkning, RFID-identifiering och säker åtkomst. Visa produkt →
För anläggningar som producerar flera profiler eller kör flera skift blir produktionsdata en del av kvalitetshistorien. Inställningsrekord, spårning av verktygets livslängd, orsaker till stillestånd och förstapassageutbytet hjälper teamen att se om ett kantproblem orsakas av verktyg, material, byte eller transport. Det är där ett ledningssystem kan stödja DET-operatören, snarare än att ersätta operatörens omdöme.
En DET-maskin på längden är en långsiktig produktionstillgång. Köpsamtalet bör gå snabbt från rubrikhastighet till detaljerna som avgör den dagliga prestandan.
En DET-maskin på längden tjänar sin plats i en golvfabrik när den gör långsidan förutsägbar. Det betyder stabil transport, repeterbara huvudinställningar, lämpliga verktyg och en inställningsrutin som operatörerna litar på. Maskinen behöver inte vara det mest komplicerade föremålet på raden. Den måste hålla sin referens, rensa sina spån, skydda panelytan och få den torra passformen att gå ihop utan upprepade justeringar.
På HAWK Machinery har vi arbetat med golv- och väggpanelstillverkare sedan 2005, och de mest användbara samtalen börjar oftast med en provskiva och en profilritning snarare än ett specifikationsblad. Om du planerar en ny spårsektion eller byter ut en befintlig längdstation, ta med materialet, profilen och den tolerans du behöver. Det är den praktiska grunden för att välja en maskin som passar linjen, produkten och människorna som driver den.
Produkten kan spela golvet vertikalt och horisontellt. Maskinserien täcker be...
Se detaljer
Denna utrustning är lämplig för trimning och avfasning av LVT -golv. Utrustad...
Se detaljer
Olika överföringssågsmetoder är lämpliga för olika kortbehandlingsbehov och ä...
Se detaljer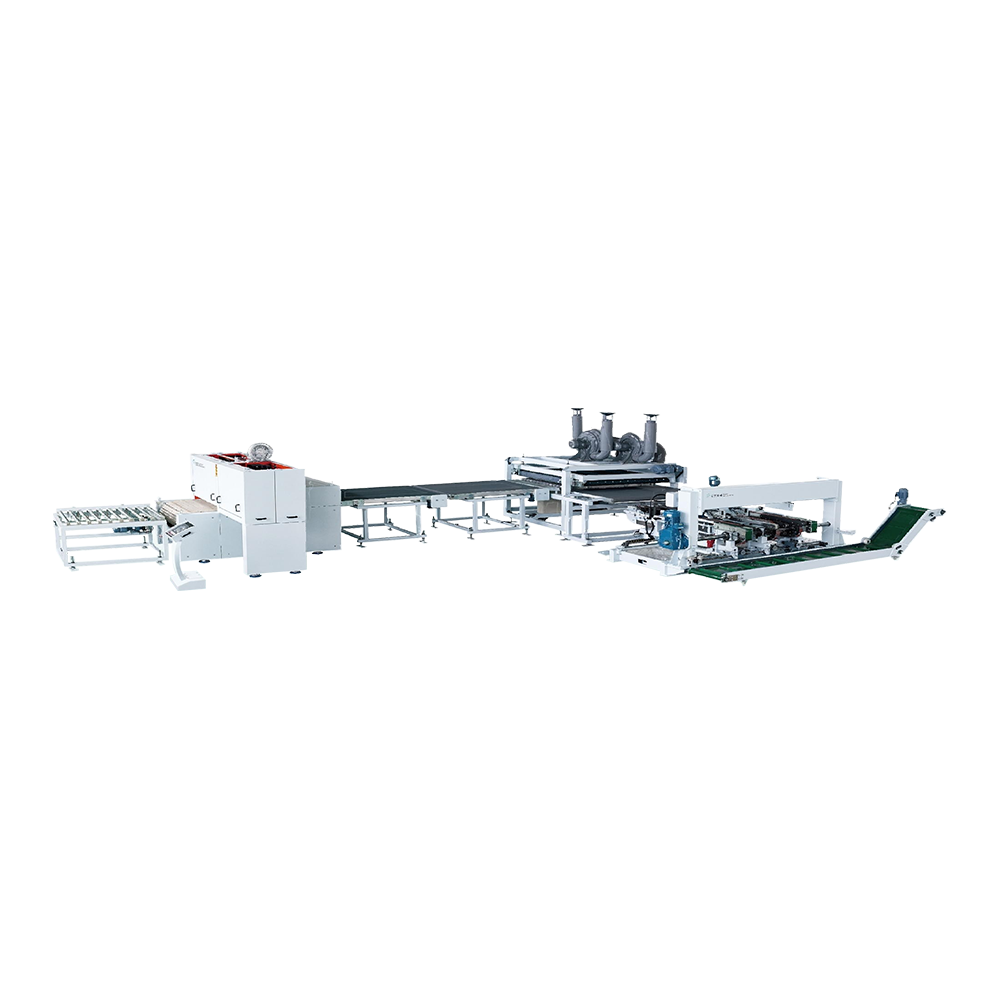
Matningshastigheten för denna utrustning kan nå 40 meter per minut, hela rame...
Se detaljer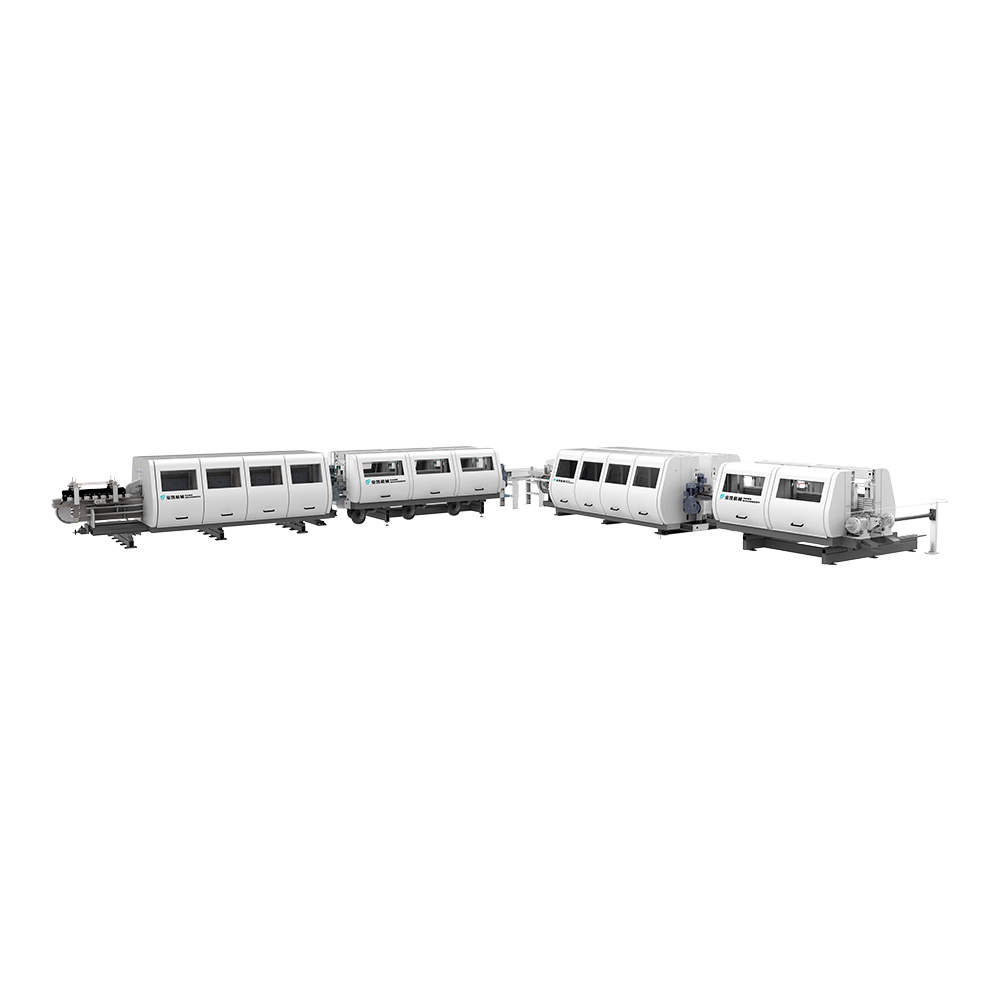
Lämplig för kantbeläggning av laminerad, PVC och WPC. Att använda vattenbaser...
Se detaljer
Hawk Machinery Automatisk utfodring, skärning och slottinglinje, lämplig för ...
Se detaljer
Integrerad intelligent utrustning integrerar industriellt intelligent interne...
Se detaljer
Kontaktinformation.
Boyi Development Area, Changzhou City, Jiangsu Province, P. R. China
+86-0519-83319988
Tveka inte att kontakta när du behöver oss!
 Anpassade golv extruderingsmaskinstillverkare