

Golvslurslinje (dubbel slut tenoner)
Produkten kan spela golvet vertikalt och horisontellt. Maskinserien täcker be...
Se detaljerEn golvextruderingsmaskin är där varje styv vinylplanka börjar sitt liv. Långt innan en enda klicklåskant fräses, innan en fas skärs eller ett V-spår målas, har extrudern redan bestämt kärnans täthet, planhet och inre spänning som allt annat ska byggas på.
Kl HAWK Machinery China Co., Ltd. vi har byggt golvbearbetningsutrustning sedan 2005, och vi tillbringar större delen av våra arbetsdagar med golvtillverkare som vill att deras linjer ska gå snabbare, tätare och mer förutsägbart. Den utsikten från slutändan av fabriken formar hur vi läser varje extruderingsbeslut. Den här guiden täcker vad en golvextruderingsmaskin gör, hur en linje är konfigurerad och vad du ska kontrollera innan du köper en.
En golvextruderingsmaskin är ett kontinuerligt tillverkningssystem som smälter en polymerförening och tvingar den genom en formningsform för att skapa en golvkärna i arkform. På ett riktigt produktionsgolv är det en modul i en längre extruderingslinje: matnings- och blandningsutrustning, extruderenheten, en kalibrerings- och kylsektion, en haul-off och en skärenhet.
Sammansättningen är hjärtat i processen. En typisk SPC-formulering blandar PVC-harts med en tung belastning av kalciumkarbonat, plus stabilisatorer, smörjmedel, processhjälpmedel och slagmodifierare. WPC-recept lägger till trämjöl, vilket ändrar smältbeteende och gör temperaturkontrollen mycket mindre förlåtande. Vi gick djupare in på formuleringen i vår artikel om material som en golvextruderingsmaskin kan köra .
Det som lämnar formen är inte ett färdigt golv. Det är en styv eller halvstyv kärnplåt, vanligtvis någonstans mellan 900 mm och 1 300 mm bred, som kyls, kapas i längd och sedan skickas nedströms för glödgning, laminering eller beläggning, och slutligen för bearbetningsstegen som gör den till en användbar planka.
Linjerna skiljer sig åt i detaljer, men sekvensen är anmärkningsvärt konsekvent över SPC-, WPC- och PVC-plankproduktion.
Maskinen du behöver följer produkten du säljer. Tabellen nedan kartlägger de vanligaste golvfamiljerna till de profiluppsättningar som passar dem.
| Golvprodukt | Kärnsammansättning | Typisk extruderinstallation | Nedströms fokus |
|---|---|---|---|
| SPC styv kärnplanka | PVC med hög kalciumkarbonatbelastning | Konisk dubbelskruv med bred skivform | Tjocklekstolerans, sedan slitsning och avfasning |
| WPC planka | PVC med trämjöl | Parallell eller konisk tvillingskruv | Skumkontroll, sedan kantprofilering |
| PVC-planka med torr baksida | PVC med lägre fyllmedelshalt | Enkel eller dubbelskruv | Dimensionsstabilitet och exakt skärning |
| PVC-skumskiva och väggpanelkärna | PVC med skummedel | Dubbelskruv med skummunstycke | Planhet, sedan trimning och beläggning |
En enskruvsmaskin är det enklaste och billigaste alternativet. Den klarar låga fyllmedelsladdningar bra och finns ofta på PVC-produkter med torr baksida eller linjer med liten kapacitet. Dess svaghet är blandning: med en mycket hög fyllmedelshalt blir dispergeringen svår och produktionen per timme sjunker.
Detta är SPC-produktionens arbetshäst. Den koniska designen erbjuder en stor matningsyta baktill och en mindre högtryckssektion framtill, vilket passar styva kärnformuleringar. Temperaturkontrollen är stabil och skruven behandlar blandningen skonsamt.
Parallella skruvar ger högre genomströmning och bättre blandning per varv, vilket är anledningen till att de är vanliga på högeffekts WPC- och skumlinjer. De kräver mer noggrant underhåll och en större reservdelsbudget, men vid en 24-timmarsdrift är det oftast motiverat med effektvinsten.
En extruderad kärnplåt har inget värde förrän den blir en planka en kund kan installera. Mellan extrudern och pallen finns en andra produktionskedja, och det är den vi känner bäst.
När plåten har kylts och glödgats skärs den till den färdiga plankans blankstorlek. Det skärsteget avgör hur mycket material du slösar och hur fyrkantigt varje ämne är före bearbetning.
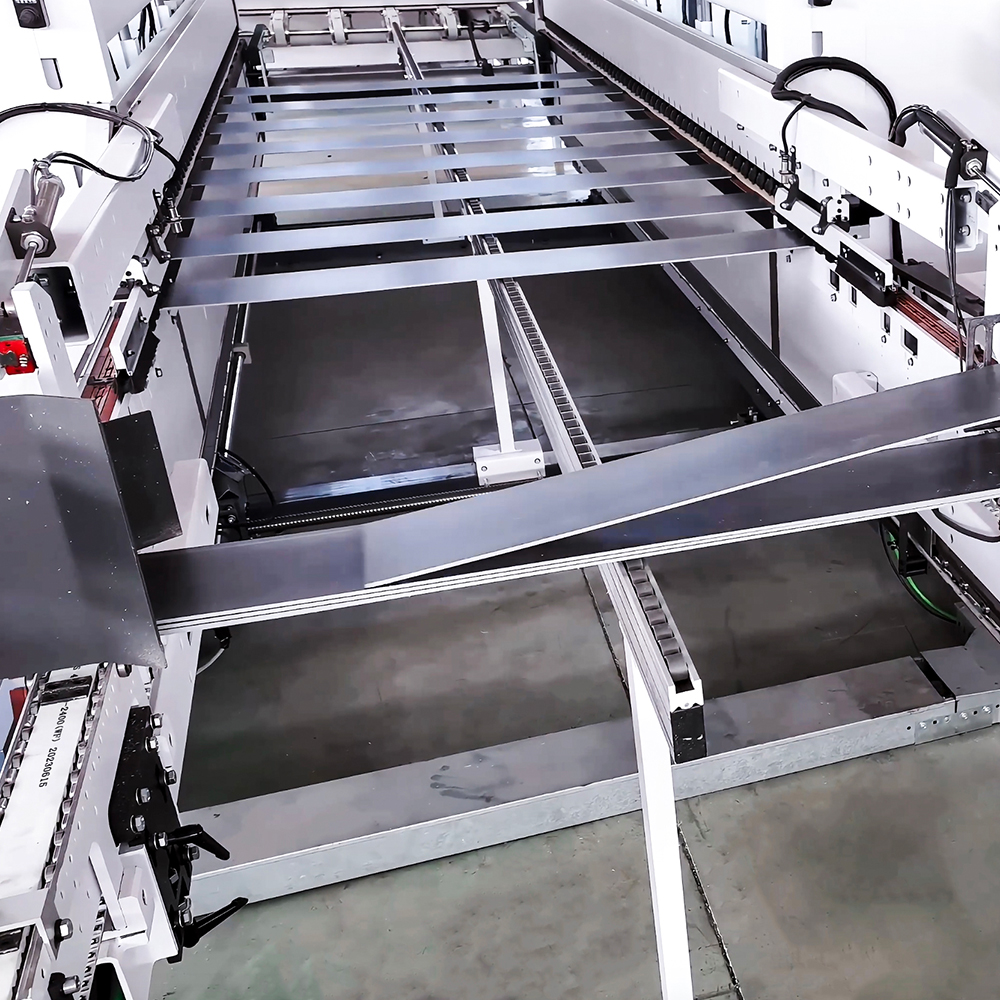
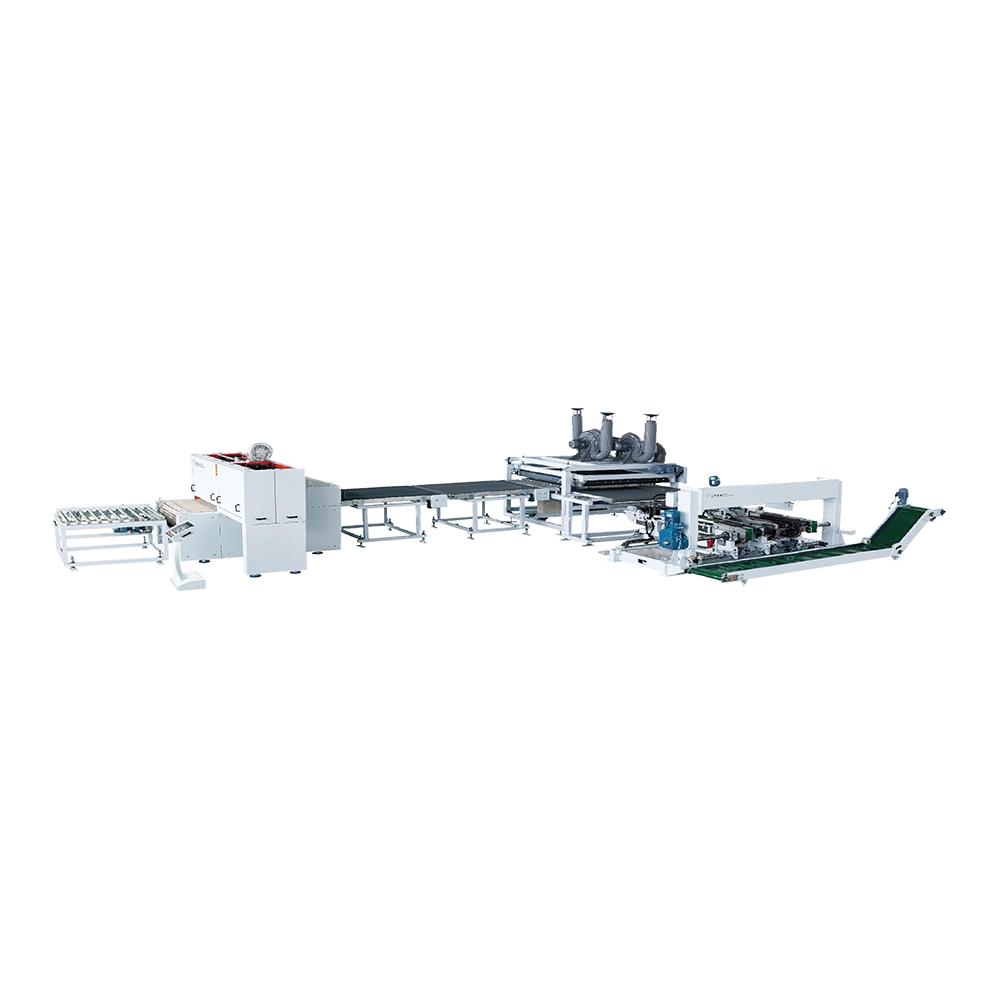 PVC golv CNC skärande produktionslinje Matningshastigheten för denna utrustning kan nå 40 meter per minut, hela ramen, sågbladet kan vara oberoende CNC-styrt och larvöverföringsläget. Visa produkt →
Då behöver plankan sina kanter. En golvslitslinje med dubbel ändtapp skär av klickprofilen i båda ändarna i ett drag och en avfasningslinje mjukar upp de långa kanterna så att fogarna sluter rent. Producenter som kör flera av dessa operationer i följd föredrar ofta att integrera dem snarare än att flytta ämnen mellan fristående maskiner.
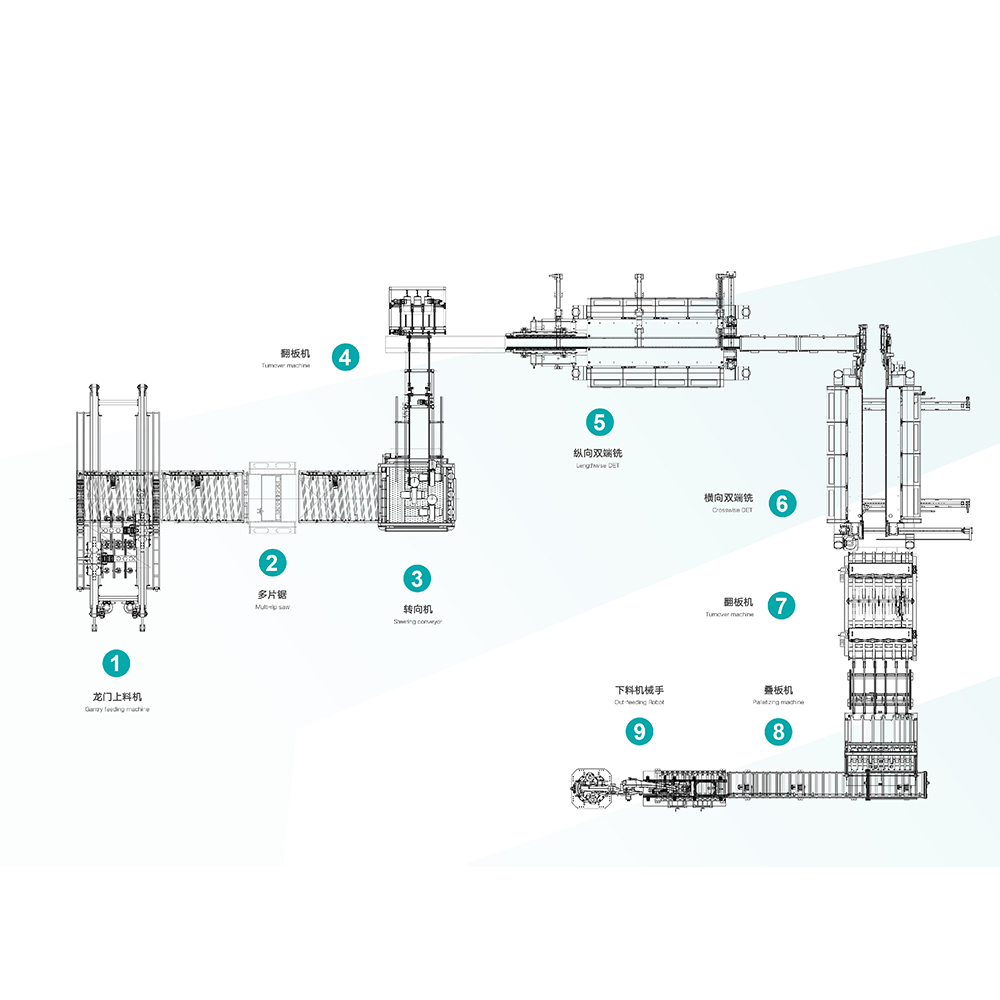 Automatisk golvproduktionslinje Hawk Machinery automatisk matning, skärande spårlinje, lämplig för SPC, WPC och en serie PVC-plastgolv. Hawk Machinery automatisk matning, skärande slitsning... Visa produkt →
Ytbehandling kommer sist: V-spårmålning för att fylla fogarna, UV-beläggning för slitstyrka, sedan inspektion och packning. Vart och ett av dessa steg ärver den kvalitet som extrudern producerade, varför ett toleransproblem vid formen sällan stannar vid formen.
Maskinspecifikationer berättar halva historien. Den andra hälften är vem som står bakom utrustningen efter att den är installerad.
Digital kontroll förtjänar samma uppmärksamhet. Moderna golvfabriker spårar produktion, skrothastighet och maskinstatus över hela linjen, inte bara extrudern, och ett ledningsskikt ovanför maskinerna gör det möjligt utan manuell rapportering.
 Smart golvproduktionslinje MES-system Integrerad intelligent utrustning integrerar industriell intelligent gateway-internet, skyltning av maskinuppgifter, etikettskrivare, räknarsensor, RFID-kortläsare, streckkod ... Visa produkt →
Våra egna meriter inkluderar nationell högteknologisk företagsstatus, Jiangsu specialiserade och innovativa företagserkännande, mer än 50 egenutvecklade patent och CE- och ETL-certifiering för vår utrustning. Cirka 200 anställda arbetar med utveckling, tillverkning och service.
A golvextruderingsmaskin bestämmer kärnan; maskinerna efter det avgör om den kärnan blir en produkt som folk är villiga att betala för. Om du planerar en ny linje eller uppgraderar en befintlig, går vi gärna igenom din produktmix, din målproduktion och din nuvarande efterbehandlingsutrustning och berättar ärligt var flaskhalsen sannolikt kommer att dyka upp. Kontakta vårt team så hjälper vi dig att matcha extrudern du väljer med nedströmslinjen som måste hänga med.
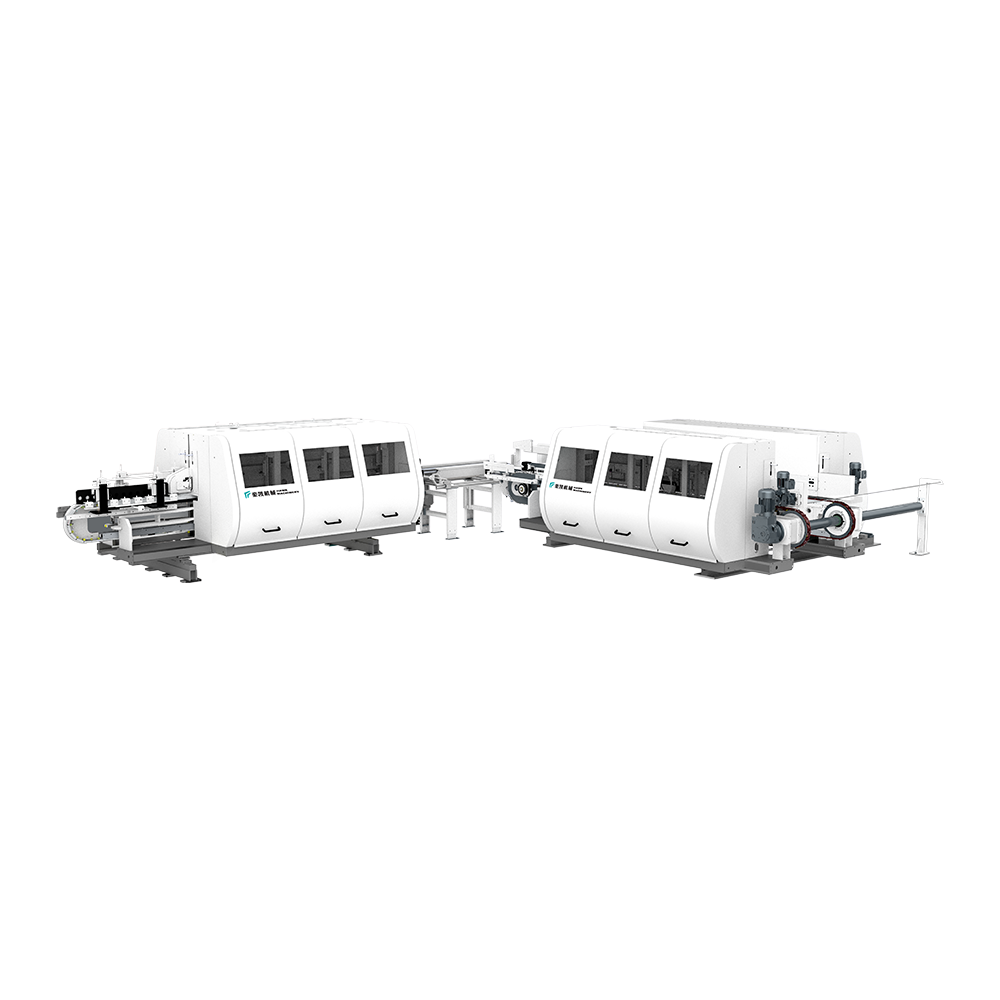
Produkten kan spela golvet vertikalt och horisontellt. Maskinserien täcker be...
Se detaljer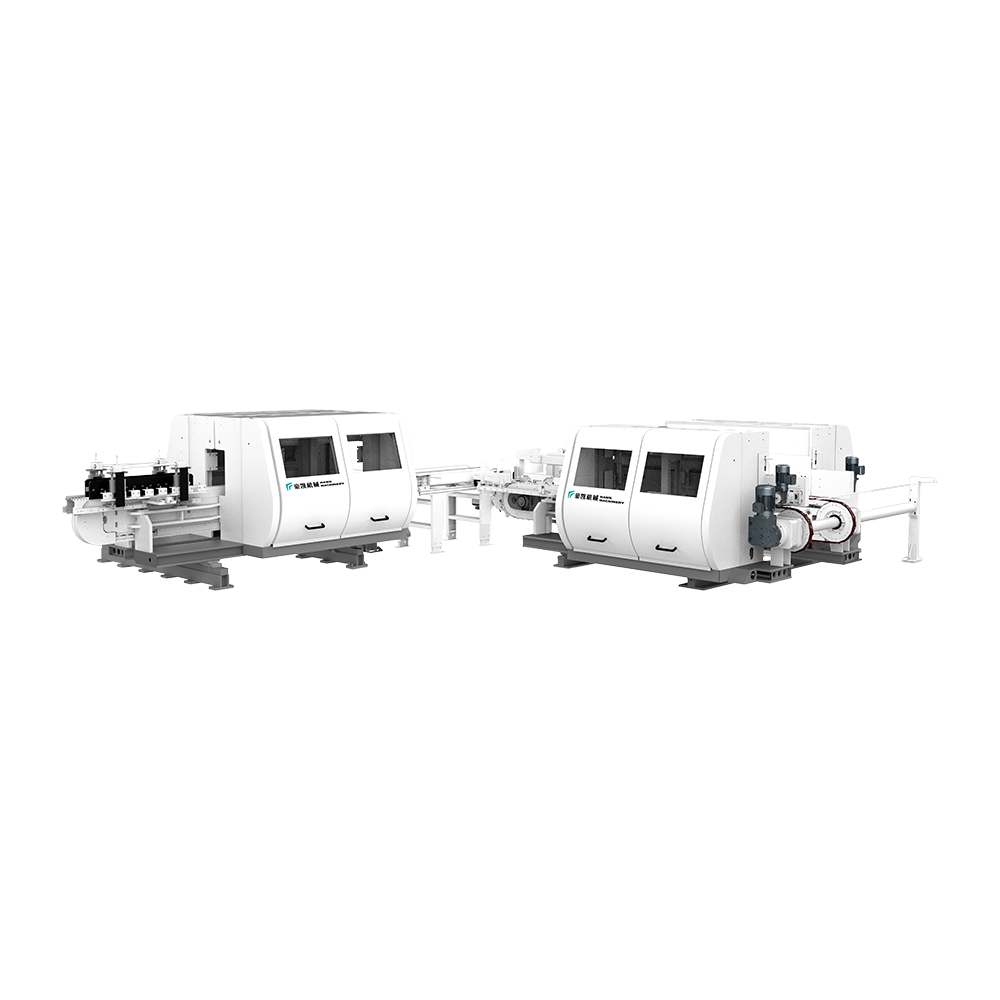
Denna utrustning är lämplig för trimning och avfasning av LVT -golv. Utrustad...
Se detaljer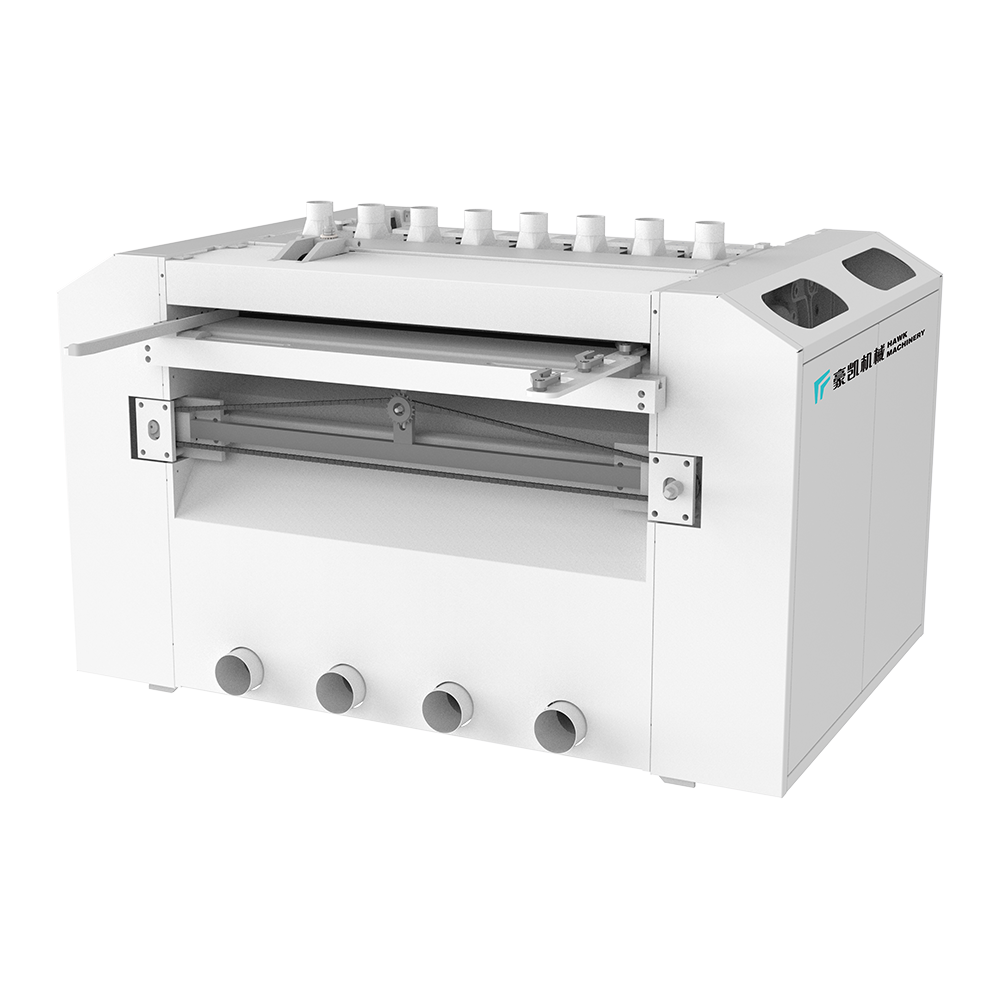
Olika överföringssågsmetoder är lämpliga för olika kortbehandlingsbehov och ä...
Se detaljer
Matningshastigheten för denna utrustning kan nå 40 meter per minut, hela rame...
Se detaljer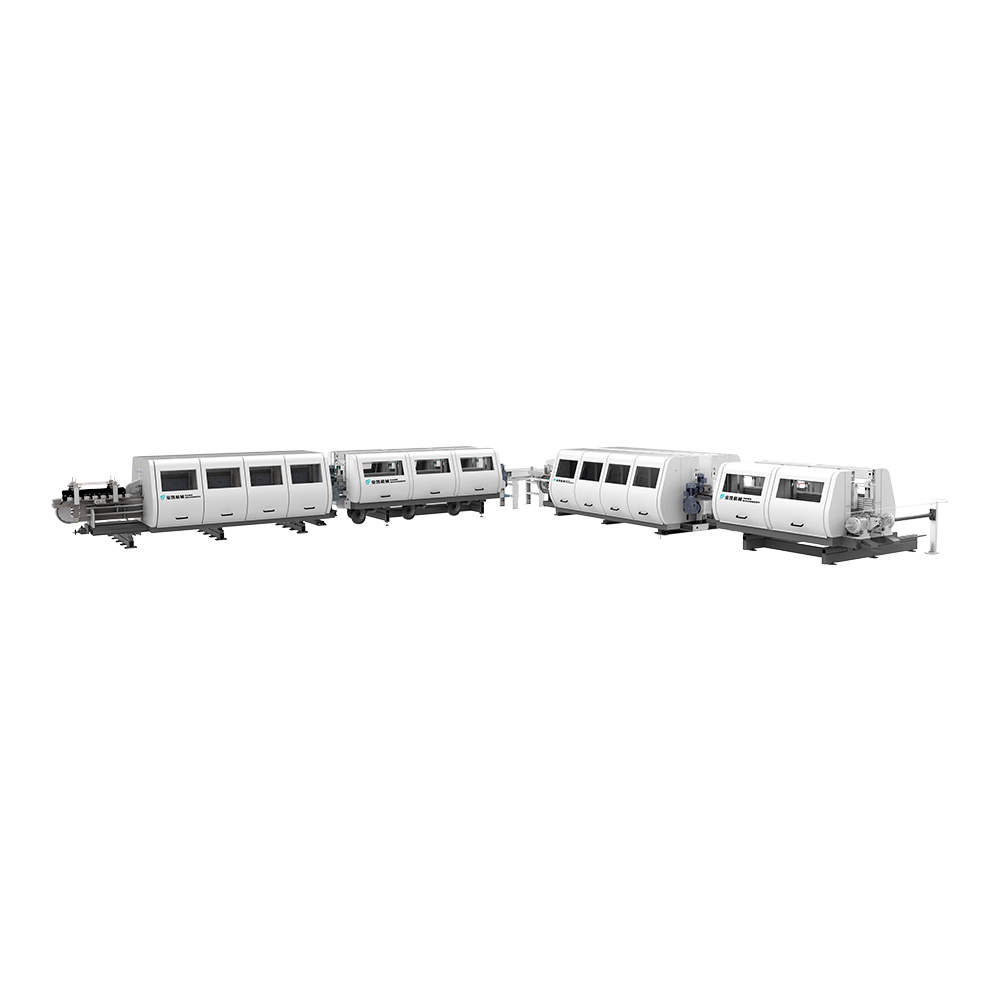
Lämplig för kantbeläggning av laminerad, PVC och WPC. Att använda vattenbaser...
Se detaljer
Hawk Machinery Automatisk utfodring, skärning och slottinglinje, lämplig för ...
Se detaljer
Integrerad intelligent utrustning integrerar industriellt intelligent interne...
Se detaljer
Kontaktinformation.
Boyi Development Area, Changzhou City, Jiangsu Province, P. R. China
+86-0519-83319988
Tveka inte att kontakta när du behöver oss!
 Anpassade golv extruderingsmaskinstillverkare