

Golvslurslinje (dubbel slut tenoner)
Produkten kan spela golvet vertikalt och horisontellt. Maskinserien täcker be...
Se detaljerFråga alla som har beställt en golvanläggning vad som överraskade dem mest, och svaret handlar sällan om själva maskinerna. Det handlar oftast om gapet mellan vad en broschyr lovade och vad materialet faktiskt gjorde på första skiftet. SPC-kort beter sig annorlunda än en laminerad kärna. Fiberkalciumsilikat beter sig annorlunda igen. Golvbearbetningsutrustning fungerar bara när den är ärligt anpassad till underlaget, kantprofilen och volymen du tänker köra.
Det är det perspektivet vi arbetar utifrån på HAWK Machinery. Vi har byggt maskiner för golv- och väggpaneler i Jiangsu sedan 2005, och det mesta av det vi vet kom från att stå på kundgolv medan de första brädorna gick genom linjen. Den här guiden är skriven i den andan: färre slogans, mer av de saker som faktiskt avgör om en linje förtjänar sin behållning.
På en modern golvlinje täcker termen varje station mellan råpappstapeln och den inslagna, pallade kartongen. Rivskärning reducerar storformatsbrädor till remsor med kontrollerad bredd. Slitsning och tappning bildar klickprofilen och not- och notkanterna som avgör om två plankor verkligen låser ihop. Fasning definierar den synliga avfasningen. V-spårmålning tätar och färgar foglinjen och härdar den sedan. CNC-konturskärning hanterar PVC-produkter som en raklinjemaskin inte kan forma. Ovanför dem alla sitter kontrollskiktet, där produktionslinjer och MES-mjukvara kopplar samman stationerna och gör data synlig.
Det är lättare att tänka i fyra familjer än i dussintals enskilda maskiner: förberedelse och rivning, kantprofilering, yt- och kantbearbetning och linjeintegrering. Tabellen nedan kartlägger dem.
| Station | Vad den gör | Typisk utrustning |
|---|---|---|
| Rip skärning | Skär stora skivor i remsor med exakt bredd | Multi-rip sågmaskin |
| Slitsning och tappning | Bildar klickprofil, not och fjäder i båda ändar | Dubbeltapp, slitslina |
| Fasning | Definierar den avfasade kanten som är synlig efter installation | Höghastighets avfasningslinje |
| V-spårmålning | Tätar och färgar foglinjen och härdar den sedan | V-spårmålning line |
| Konturskärning | Skär PVC-plankor i icke-linjära former och konturer | PVC CNC skärande produktionslinje |
| Linjestyrning | Länkar stationer och exponerar live produktionsdata | MES produktionsledningssystem |
Ingen av dessa stationer är svår isolerad. Svårigheten ligger i hur de beter sig tillsammans, och i huruvida utrustningen du köper fortfarande tål tolerans när brädan du matar den ändras. Om du vill gå djupare på det, en närmare titt på golvbearbetningsutrustning går genom samma stationer från en butiksgolvsvinkel.
Varje senare operation ärver toleransen för det första snittet. Om en klyvsåg driver med en bråkdel av en millimeter på en tunn SPC-kärna, kommer ingen precision vid tappen att återställa den färdiga plankan. Det är därför vi ägnar så mycket tid åt att prata om rulldrivningssystem, bladkonfiguration och hur en maskin klarar av varierande tjocklek i kontinuerlig produktion, snarare än att bara citera en maximal matningshastighet på ett specifikationsblad.
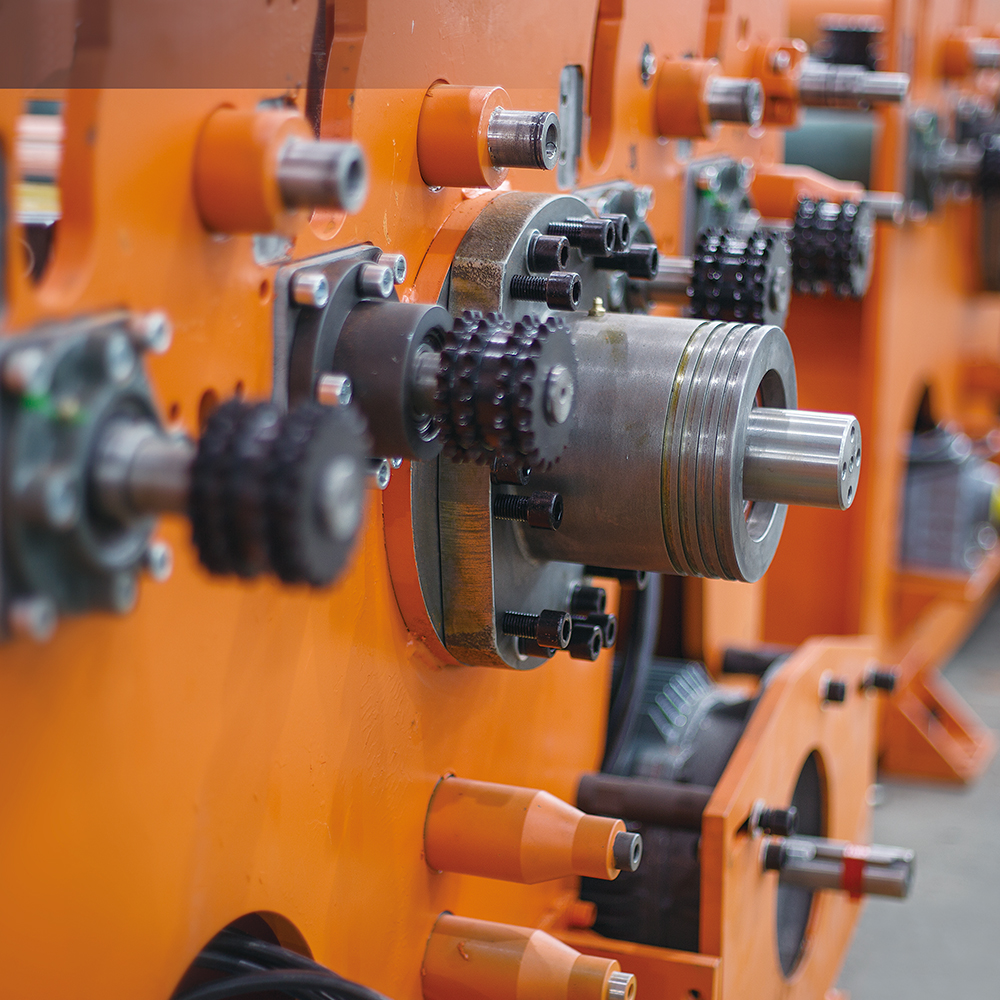 Multi Rip Saw för SPC, LVT, WPC och Engineered Flooring Precisionssåg med rulldrift och justerbart bladdjup, hjälper till att bibehålla repeterbara första snitt på SPC-, LVT- och WPC-skivor. Visa produkt →
Rivskärning är också stationen där materialavfallet avgörs. Ett rent, repeterbart snitt med en smal skärp är värd mer över ett års tillverkning än en marginellt snabbare maskin som producerar mer skrot och fler bladbyten.
En dubbeländtapp bearbetar plankans båda ändar samtidigt, vilket håller fjäder och not i ett fast förhållande till varandra oavsett brädlängdsvariation. Det förhållandet är vad slutanvändaren känner när de klickar ihop två plankor. En faslinje applicerar sedan fasningen som ger det installerade golvet dess djup och döljer foglinjen samtidigt. Dessa två operationer specificeras vanligtvis tillsammans, eftersom profilgeometrin och avfasningsvinkeln måste överensstämma.
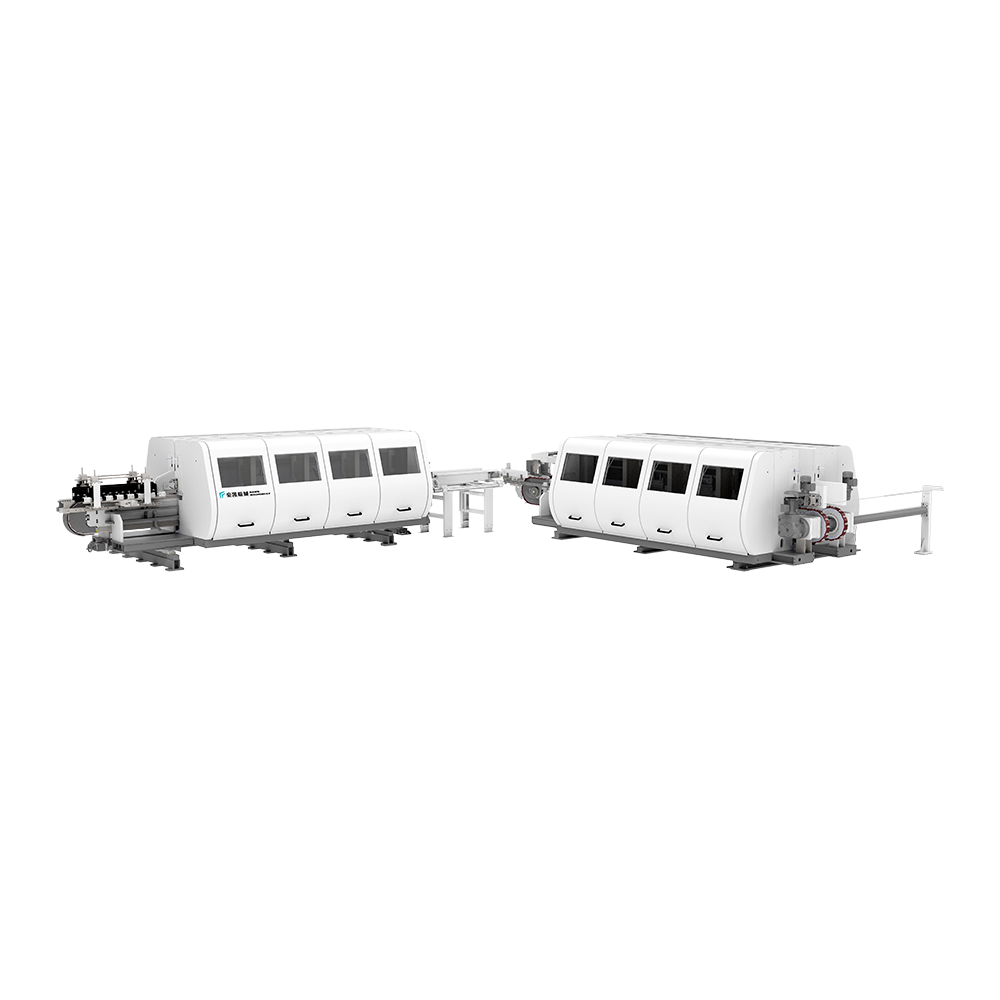 Golvspårlinje med dubbel ändtapp för not och fjäder Bearbetar båda plankändarna samtidigt med rullande kedjedrift, vilket stöder konsekvent spont-och-spår-uppriktning över sex modellkonfigurationer. Visa produkt →
När kunder frågar oss var kvalitetsproblemen vanligtvis har sitt ursprung finns det ärliga svaret här. Verktygsinställning, överföringsinriktning och konsekvent klämtryck betyder mer än maskinens huvudhästkrafter.
V-spårmålning är där ett golv antingen ser färdigt ut eller ser oavslutat ut. Linan pressar in färg i V:et som löper längs med plankfogen och härdar sedan, så fogen behåller sin färg genom slitage, rengöring och fukt. Filmtjocklek, linjehastighet och ugnsprofil samverkar, och inställningarna som passar en laminatskiva kommer sällan att passa en WPC-skiva utan justering.
SPC, WPC, LVT, laminat, flerskiktskonstruerat trä, fiberkalciumsilikat och väggpaneler delar inte samma bearbetningsbeteende. Densitet, fyllmedelshalt, sprödhet och värmekänslighet skiljer sig alla åt, och var och en driver processen i en lite olika riktning. En maskin som trimmats för ett underlag kan vanligtvis anpassas för ett annat, men den måste designas med den anpassningen i åtanke från början: justerbara verktyg, konfigurerbara tryckzoner och kontrollparametrar som operatören faktiskt kan nå.
PVC förtjänar en egen kategori. Den är mjukare än mineralfyllda kärnor, känsligare för klämtryck och skärvärme, och behöver ofta former som en rätlinjemaskin inte alls kan producera, till exempel plankor med utskärningar eller oregelbundna konturer. Det är därför det finns en dedikerad produktionslinje för CNC-skärning för PVC-golv snarare än en träbearbetningsmaskin som pressas i drift.
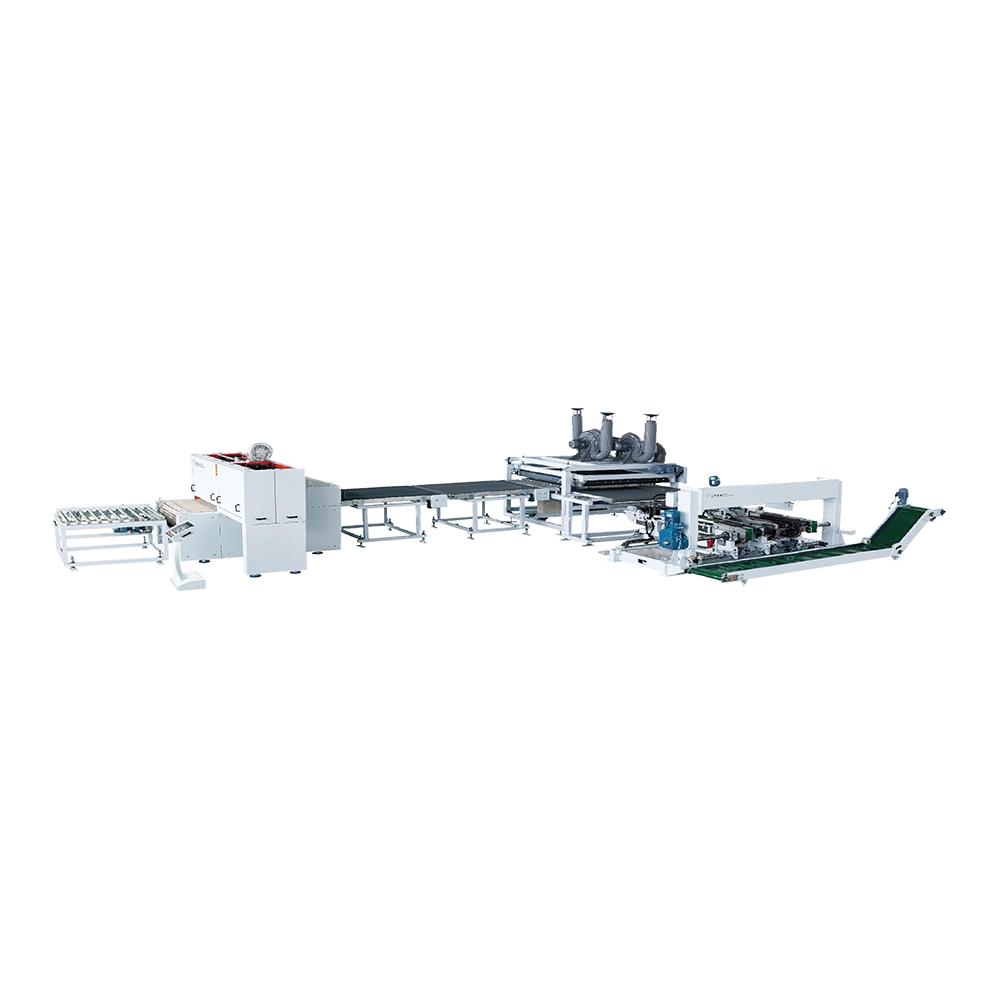 PVC-golv CNC-skärningsproduktionslinje för komplexa golvdesigner Fleraxlig CNC-kaplinje med larvtransmission och oberoende sågbladskontroll, lämpad för böjda, fasade och anpassade PVC-golvmönster. Visa produkt →
Bearbetning av väggpaneler följer ungefär samma logik som golvbeläggning: sågning, kantprofilering och ytbehandling, med lite olika dimensioner och större tolerans för dekorativ variation. Eftersom processkedjan överlappar så kraftigt kan anläggningar som redan kör golvutrustning ofta sträcka sig in i väggpaneler utan att bygga en andra linje från grunden.
När en anläggning går från en maskin till tre ändrar problemen form. Enskilda maskiner kan var och en vara utmärkt, men buffertarna mellan dem är för små, överföringshöjderna stämmer inte överens, eller en långsam station sätter tyst takten för hela skiftet. Detta är det stadium där en automatisk golvproduktionslinje börjar bli meningsfull, inte för att automatisering är på modet, utan för att en länkad linje tar bort den manuella hanteringen som skapar variation.
Ovanför det sitter produktionsledningen. Ett MES-lager registrerar vad som faktiskt hände: vilken order körde, med vilken hastighet, med hur mycket stilleståndstid och med vilken avkastning. Den datan förvandlar argument om att "maskinen är långsam" till ett samtal om var tiden egentligen tar vägen. För medelstora och stora fabriker är det ofta skillnaden mellan att gissa och att förbättra.
Efter två decennier av dessa samtal tenderar frågorna som faktiskt är viktiga att vara desamma varje gång. Om du utvärderar en leverantör, gå igenom den här listan innan du jämför priser.
Utrustning som kommer och fungerar är minimistandarden, inte en prestation. Det som spelar roll efteråt är om de som driver linjen förstår varför parametrarna är inställda som de är och vem de ringer när en profil börjar glida klockan två på morgonen.
Vårt eget förhållningssätt har formats av den verkligheten. Vi har en nationell högteknologisk företagsbeteckning, provinsiella erkännanden för specialisering och teknologi, mer än femtio egenutvecklade patent och CE- och ETL-certifiering för våra produkter. Vi har också ett team på över 200 personer, vilket är den del som faktiskt svarar i telefon. Vårt eftermarknadsåtagande är enkelt: vi förblir ansvariga för det vi redan har sålt.
Om det finns ett råd värt att upprepa så är det detta. Köp golvbearbetningsutrustning för anläggningen kommer du att driva om tre år, inte den du driver idag — och välj en partner som fortfarande kommer att finnas där när den andra raden går in.
Om du skulle vilja prata igenom ett specifikt substrat, profil eller utgångsmål, arbetar vi gärna igenom siffrorna med dig. Börja med vår golvbearbetningsutrustning översikt, eller skicka oss plankritningen och låt oss berätta ärligt vilka stationer du behöver och vilka du kan vänta på.
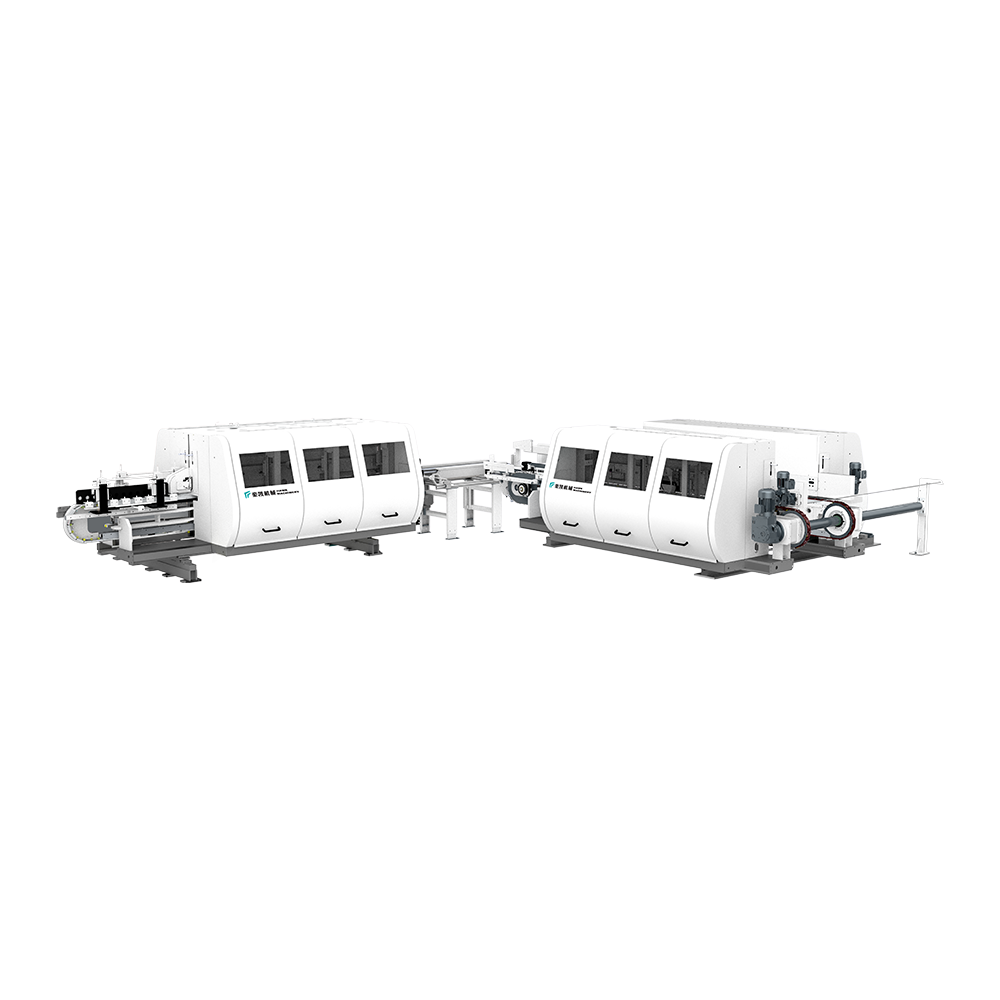
Produkten kan spela golvet vertikalt och horisontellt. Maskinserien täcker be...
Se detaljer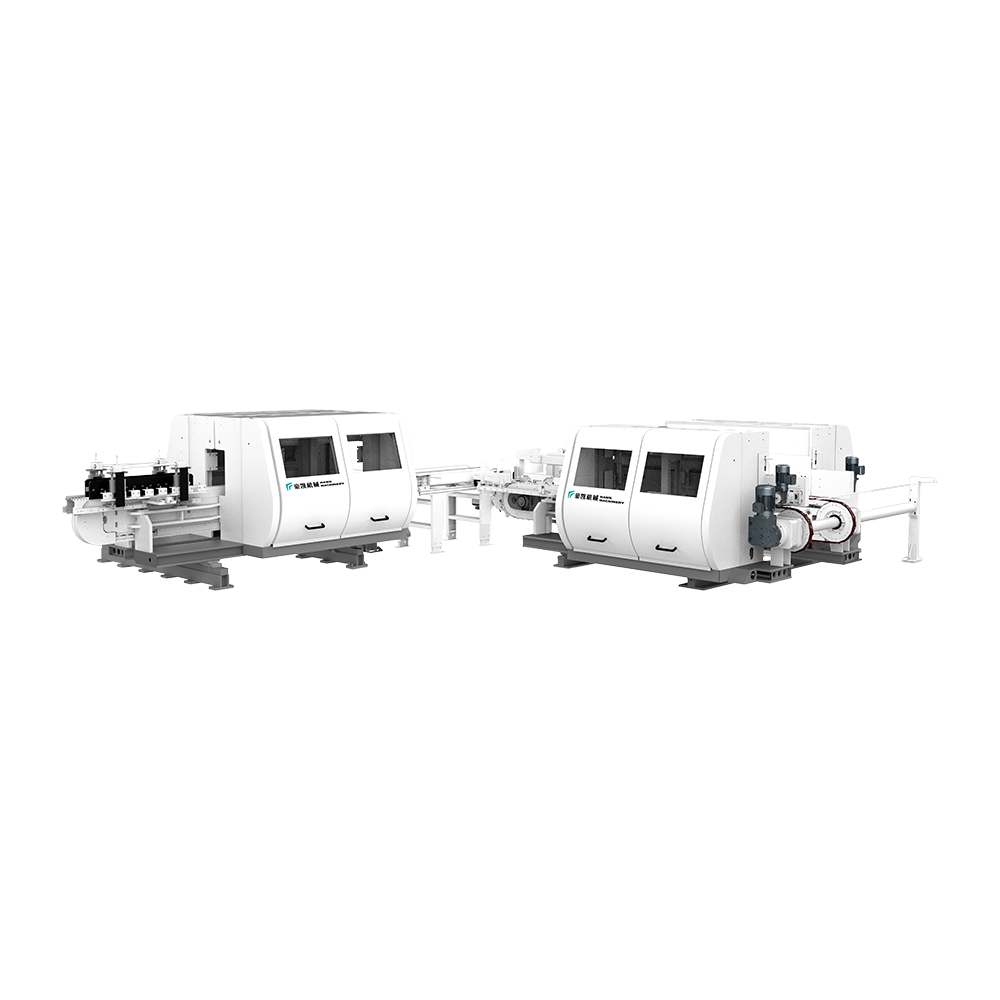
Denna utrustning är lämplig för trimning och avfasning av LVT -golv. Utrustad...
Se detaljer
Olika överföringssågsmetoder är lämpliga för olika kortbehandlingsbehov och ä...
Se detaljer
Matningshastigheten för denna utrustning kan nå 40 meter per minut, hela rame...
Se detaljer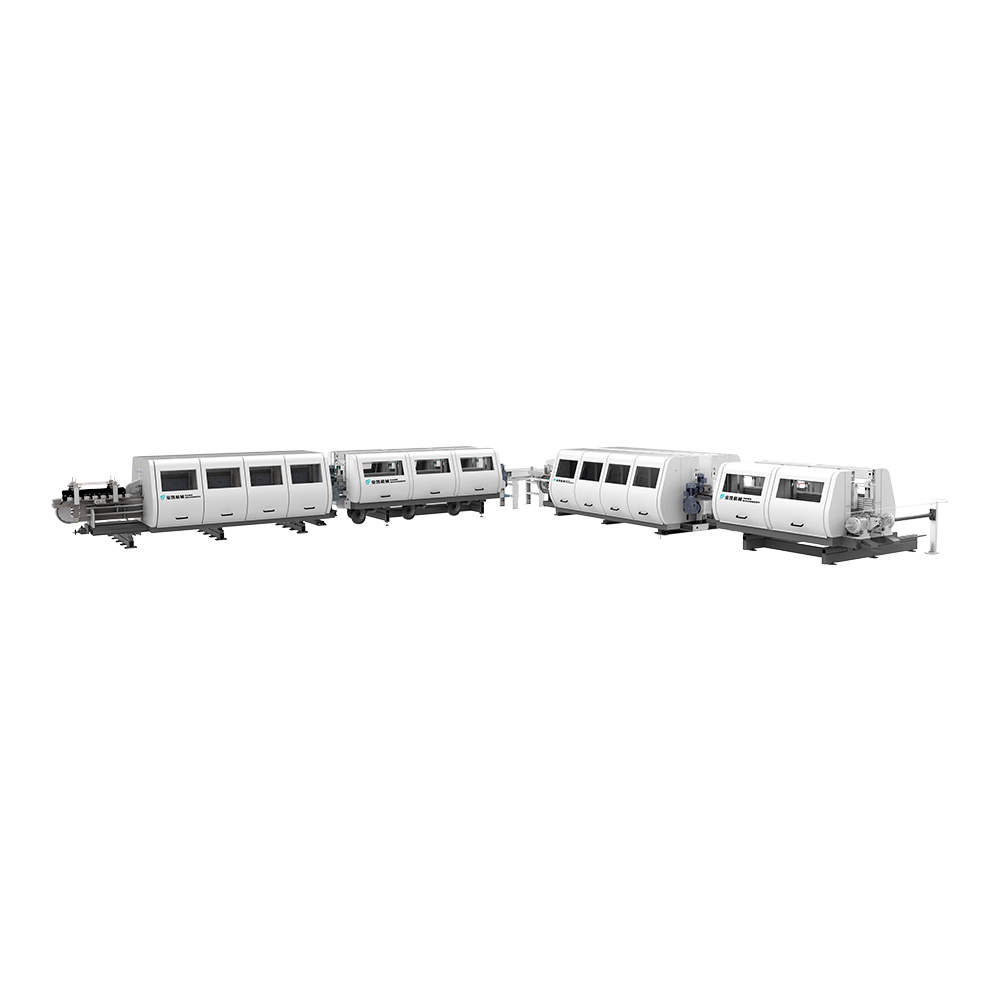
Lämplig för kantbeläggning av laminerad, PVC och WPC. Att använda vattenbaser...
Se detaljer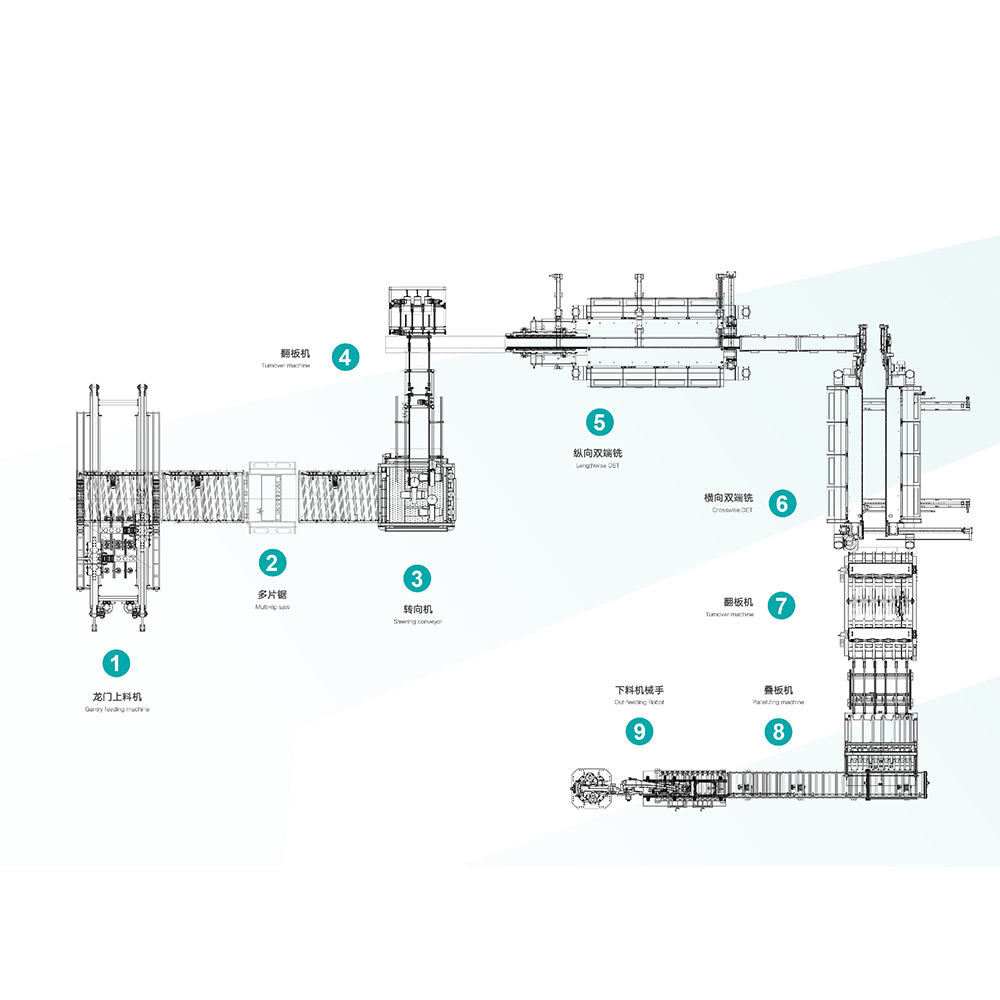
Hawk Machinery Automatisk utfodring, skärning och slottinglinje, lämplig för ...
Se detaljer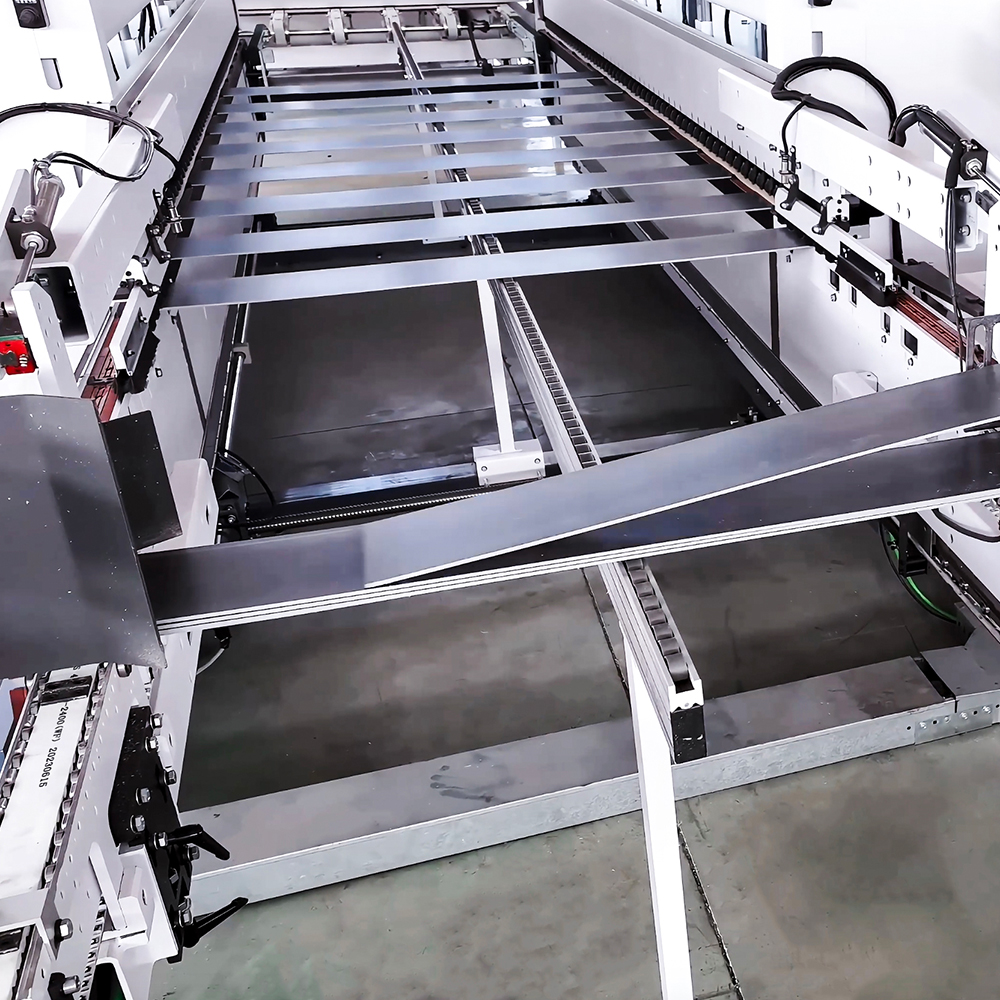
Integrerad intelligent utrustning integrerar industriellt intelligent interne...
Se detaljer
Kontaktinformation.
Boyi Development Area, Changzhou City, Jiangsu Province, P. R. China
+86-0519-83319988
Tveka inte att kontakta när du behöver oss!
 Anpassade golv extruderingsmaskinstillverkare