

Golvslurslinje (dubbel slut tenoner)
Produkten kan spela golvet vertikalt och horisontellt. Maskinserien täcker be...
Se detaljerSe en SPC eller laminatplanka komma från en modern golvlinje och du kommer att märka den rena fjädern på ena långsidan och det matchande spåret på den andra. Den skarven är en golvslitmaskin, sällan den största eller dyraste stationen i anläggningen, men den som avgör om plankor klickar ihop smidigt på plats eller slåss mot installatören för varje rad.
Vi har byggt golvutrustning på HAWK Maskiner i Jiangsu sedan 2005, och slotting är nästan alltid den första processen nya kunder frågar om. Här är vad vi har lärt oss på verkstadsgolvet om hur dessa maskiner fungerar, vilken konfiguration som passar vilket material och vad du ska kontrollera innan du gör en beställning.
Slitsning är formningsoperationen som förvandlar en panel i storlek till en planka som kan låsas ihop. Maskinen bildar en fjäder på ena långkanten, ett spår på den andra, och på linjer som är uppsatta för ändprofilering skär den även av kortkantsfogarna. I handeln kallas det en slotmaskin, en kantprofileringsmaskin eller en dubbeländtapp. Namnen skiljer sig åt; jobbet inte: hålla panelen fyrkantig och fräsa två profiler som måste passa med varandra, skift efter skift, i produktionshastighet.
Ett bra slottresultat beror på några dimensioner:
När någon av dessa glider ser pallarna fortfarande bra ut i lagret. Klagomålet kommer tre veckor senare och då håller du på att sortera lager istället för att skicka det.
De flesta köpare väljer mellan tre praktiska konfigurationer, och svaret beror mycket mer på volym och material än på budget.
En ensidig maskin fräser en kant per passage och vänder panelen för det andra skäret. Det är prisvärt och snabbt att installera, och fortfarande användbart i små butiker och korta skräddarsydda körningar, men det fördubblar hanteringen och ger en andra chans för positioneringsfel.
En dubbeländtapp fräser båda kanterna i en passage, med panelen färdas i en kedja eller remmatning mellan två motsatta spindeltorn. Båda profilerna kommer från samma referens samtidigt, vilket är anledningen till att det är golvproduktionens arbetshäst.
En slitslinje lindar ett produktionssystem runt tappen: automatisk inmatning, servobreddjustering, dammutsug, utmatningshantering och ofta in-line fasning och provinspektion. Matningshastigheter varierar med material och verktyg, men 20 till 60 m/min är realistiskt för SPC och laminat.
| Konfiguration | Hur det fungerar | Typisk passform |
|---|---|---|
| Single-end profiler | En kant per pass, panel vänd mellan passen | Små butiker, anpassade körningar |
| Dubbeltapp | Båda långkanterna sammanfrästa mellan två torn | Mellan till hög volym golv |
| Spårlinje | Tenoner plus automatisk inmatning, breddinställning, utsug, utmatning | Kontinuerlig enmaterialproduktion |
| Inline-modul | Slottingstation inuti en helautomatisk linje | Anläggningar som kör MES och blandade beställningar |
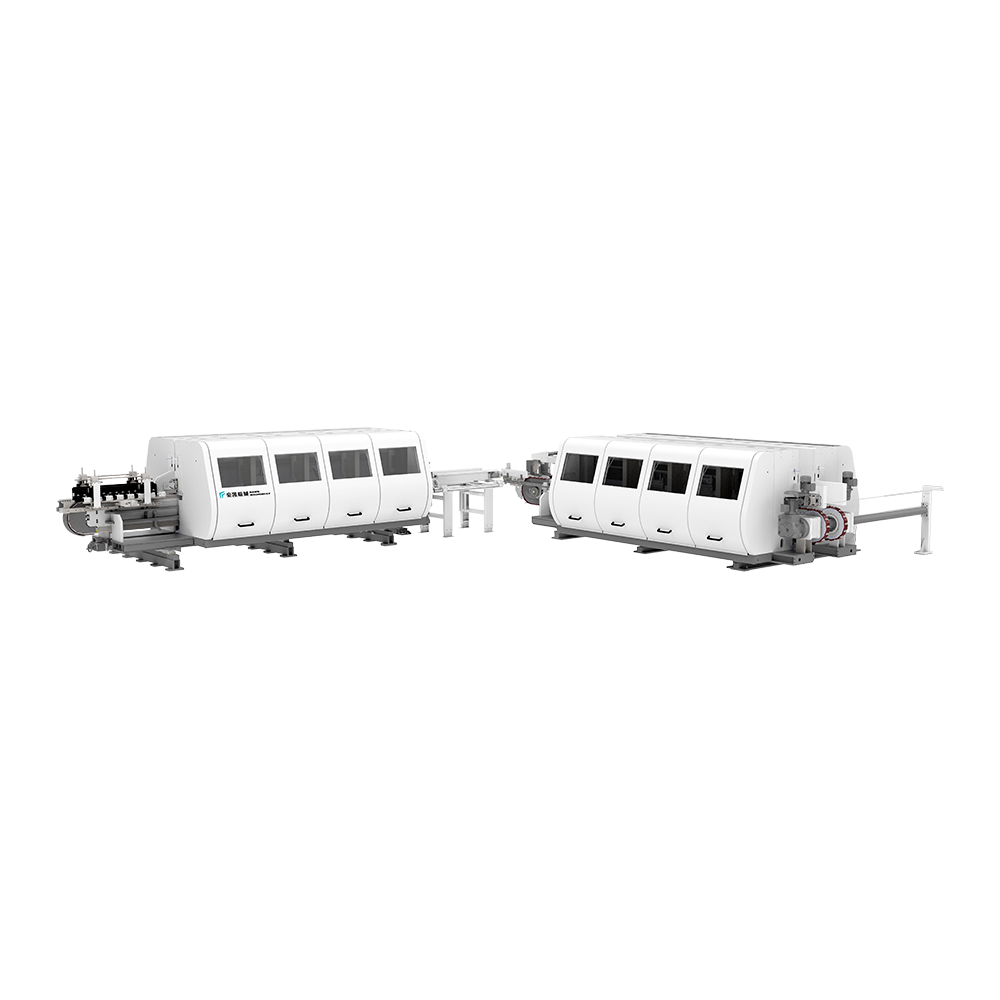 Golvspårlinje Dubbeländ Tenoner Series Granska denna serie med golvskåror för vertikal och horisontell golvspårning, med sex längd- och tvärgående konfigurationer och rullande kedjedrift. Visa produkt →
Om du vill ha samma mark täckt ur en operatörs synvinkel, våra anteckningar om typer och användningsområden för spelautomater göra en användbar följeslagare till detta avsnitt.
Hårdvaran varierar, men en välinställd linje följer samma sekvens:
Spårverktyg och fastspänning är inte universella. En linje som kör laminat vackert kan kämpa med en mineralfylld SPC-kärna om verktyg och matningsparametrar inte ändras med den.
SPC är tät och nötande, så verktygets livslängd och dammutsugning är viktigare än spindelkraften. WPC är mjukare och värmekänslig, vilket kräver ett svalare snitt och måttligt klämtryck.
LVT är tunt och flexibelt och behöver fullt stöd för att undvika förvrängning vid skärpunkten. Laminatkärnor och överlägg slits snabbt på verktygen, så schemalagda verktygsbyten slår jagande toleransdrift.
Konstruerat flerskiktsträ sätter ytkvaliteten först, eftersom ett sönderskuret dekorlager inte kan säljas. Fiberkalciumsilikat är hårdare och dammigare och belönar sluten dammhantering. Väggpaneler följer samma spårlogik som golv, med bredare profiler och annan foggeometri.
Slotting fungerar aldrig ensam. Uppströms kapas remsor till bredden på en multi-ripsåg, och det första snittet sätter taket för allt efter det, eftersom en off-width remsa inte kan räddas av en perfekt spännare. Nedströms går den profilerade plankan vanligtvis genom kantfasning, V-spårmålning, därefter besiktning och stapling.
 Multi Rip sågmaskin för golv och väggpaneler Kontrollera denna multirivsåg för uppströms bandkapning av SPC, LVT, WPC och paneler upp till 1300 mm breda. Visa produkt →
Vi ser samma felmönster i anläggningar som köper utrustning bit för bit: slitslinjen får skulden för fogproblem som började vid sågen. Innan du justerar tappen, mät remsans bredd och panelens rätvinklighet. Det är en fem minuters kontroll som sparar en veckas bråk.
När en anläggning kör mer än en materialfamilj eller mer än ett par skift, går flaskhalsen från skärhastighet till omställning och spårbarhet. Det är då en automatisk produktionslinje börjar bli meningsfull: länkad inmatning, slitsning, fasning, målning och stapling under ett kontrollsystem, med recept lagrade så att en breddändring blir en parameterredigering snarare än en eftermiddag av justering.
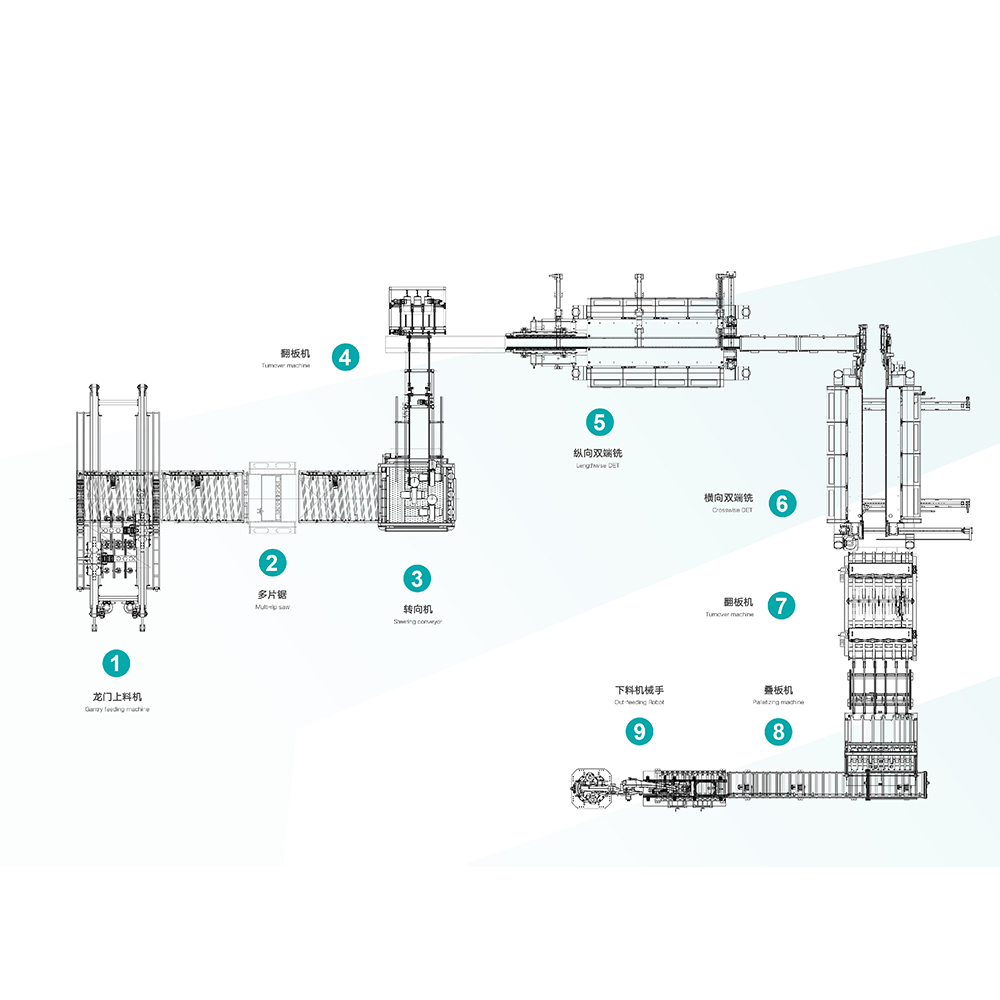 Automatisk golvproduktionslinje för SPC WPC PVC Granska denna automatiska golvlinje för SPC, WPC och PVC, länkar ihop portalmatning, multirivsåg och spår på längden/kors. Visa produkt →
Ovanför det lagret sitter produktionsledningen. Ett tillverkningssystem skär inte bättre än en skicklig operatör, men det registrerar vilken order som kördes på vilket skift, med vilket verktyg, med vilken tolerans, och det är skillnaden mellan att gissa på ett kvalitetsproblem och att veta var det började.
När du utvärderar en golvspelmaskin , fråga efter siffror istället för adjektiv. Dessa frågor skiljer en seriös leverantör från en hoppfull:
Den sista punkten är viktigare än någon broschyr. En maskin som redan har bearbetat din tavla är ett säkrare köp än en som bara har sett ett demonstrationsprov.
De flesta spårningsproblem vi får frågan om är inte konstruktionsfel; de är drift. En kort daglig rutin fångar nästan alla av dem:
Golvet har förändrats sedan vi började bygga utrustning 2005. SPC och WPC pressar maskiner hårdare, toleranserna har skärpts och kunderna förväntar sig en linje för att byta material utan en veckas stillestånd. Det som inte har förändrats är värdet på en led som passar. Under mer än tjugo år har vårt team fokuserat på utrustning för bearbetning av golv och väggpaneler, med stöd av mer än 50 egenutvecklade patent och CE- och ETL-certifiering för exportmarknader, och det mest användbara vi kan erbjuda en kund är fortfarande en maskin som håller sin tolerans tyst, skift efter skift.
Om du planerar en spårlinje, eller byter ut en maskin som har börjat driva, ta med din panel och ditt toleransmål till oss. Den konversationen brukar säga mer än något specifikationsblad.
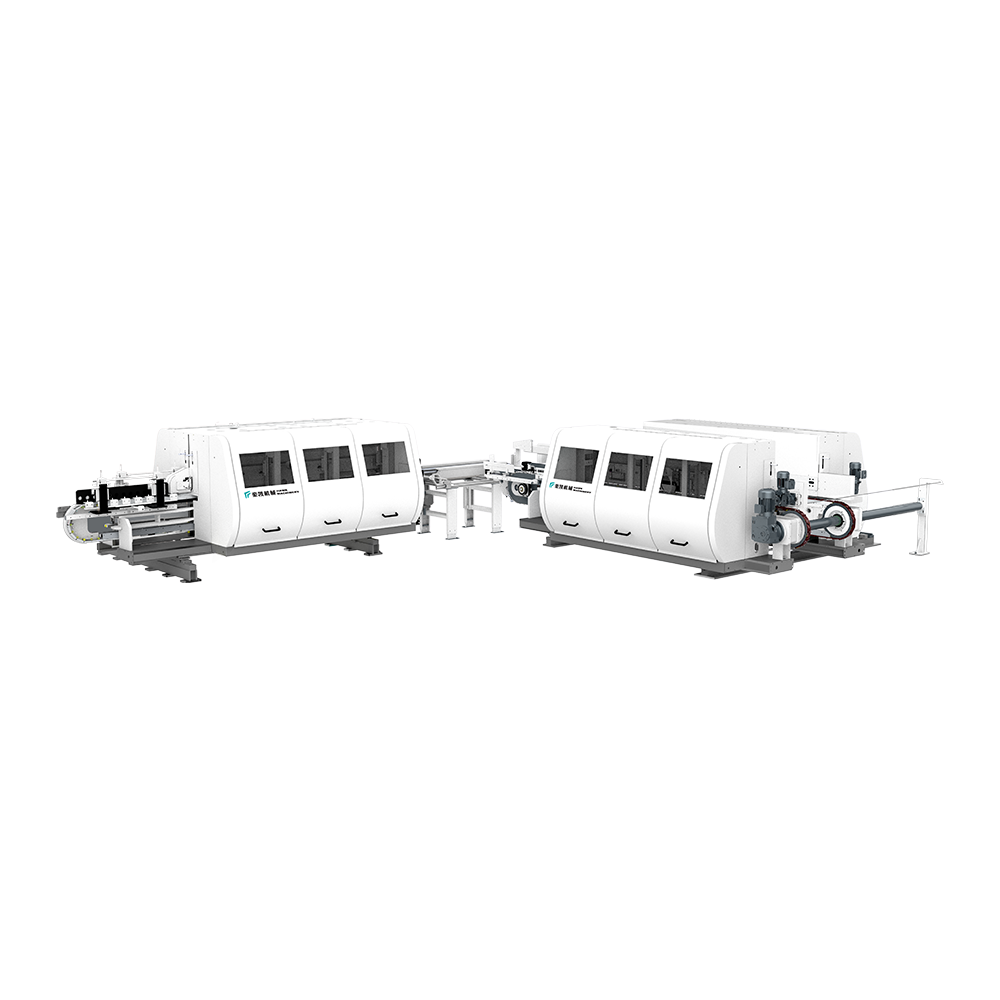
Produkten kan spela golvet vertikalt och horisontellt. Maskinserien täcker be...
Se detaljer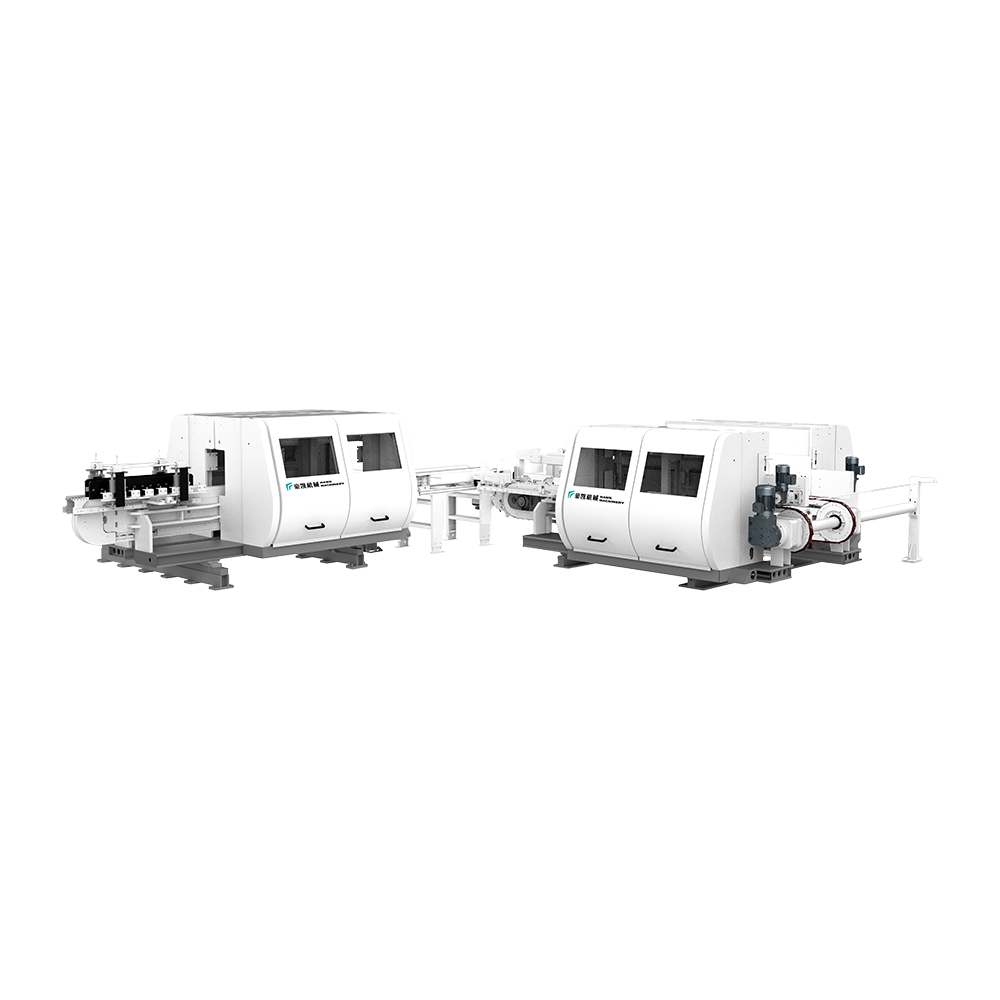
Denna utrustning är lämplig för trimning och avfasning av LVT -golv. Utrustad...
Se detaljer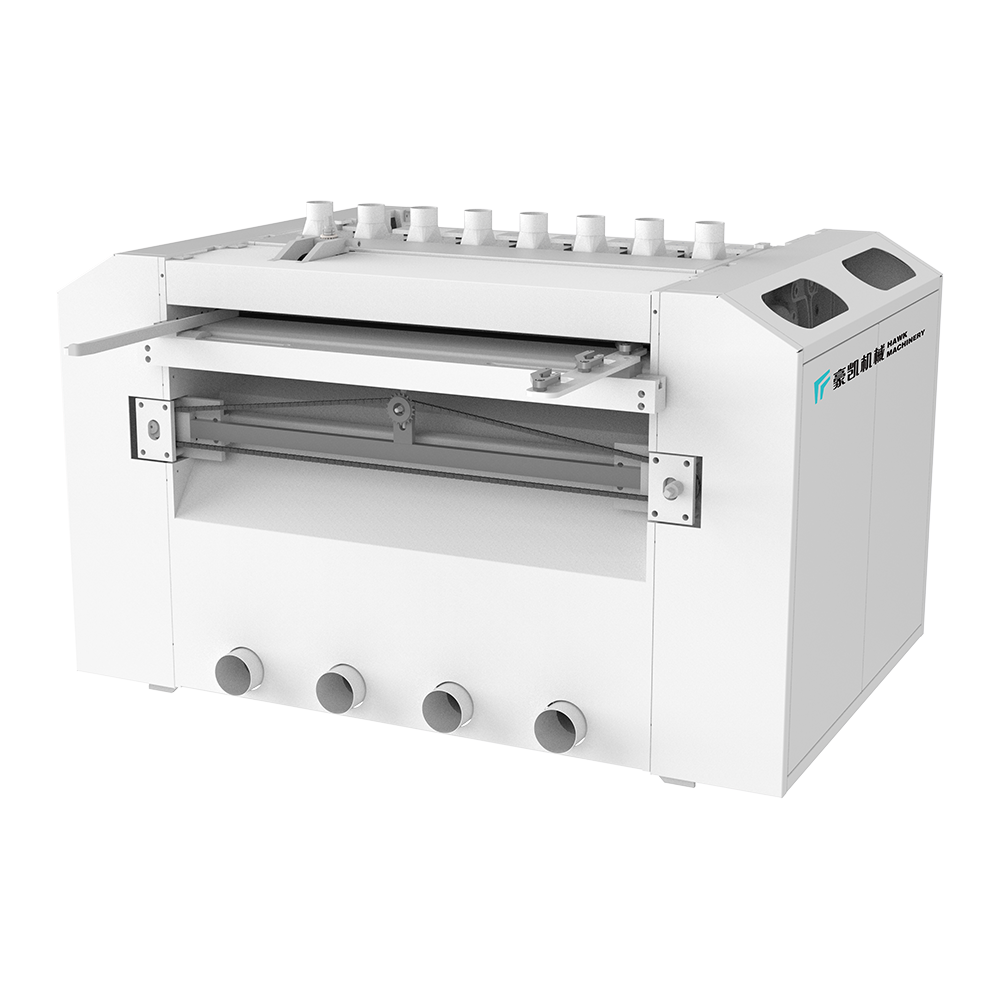
Olika överföringssågsmetoder är lämpliga för olika kortbehandlingsbehov och ä...
Se detaljer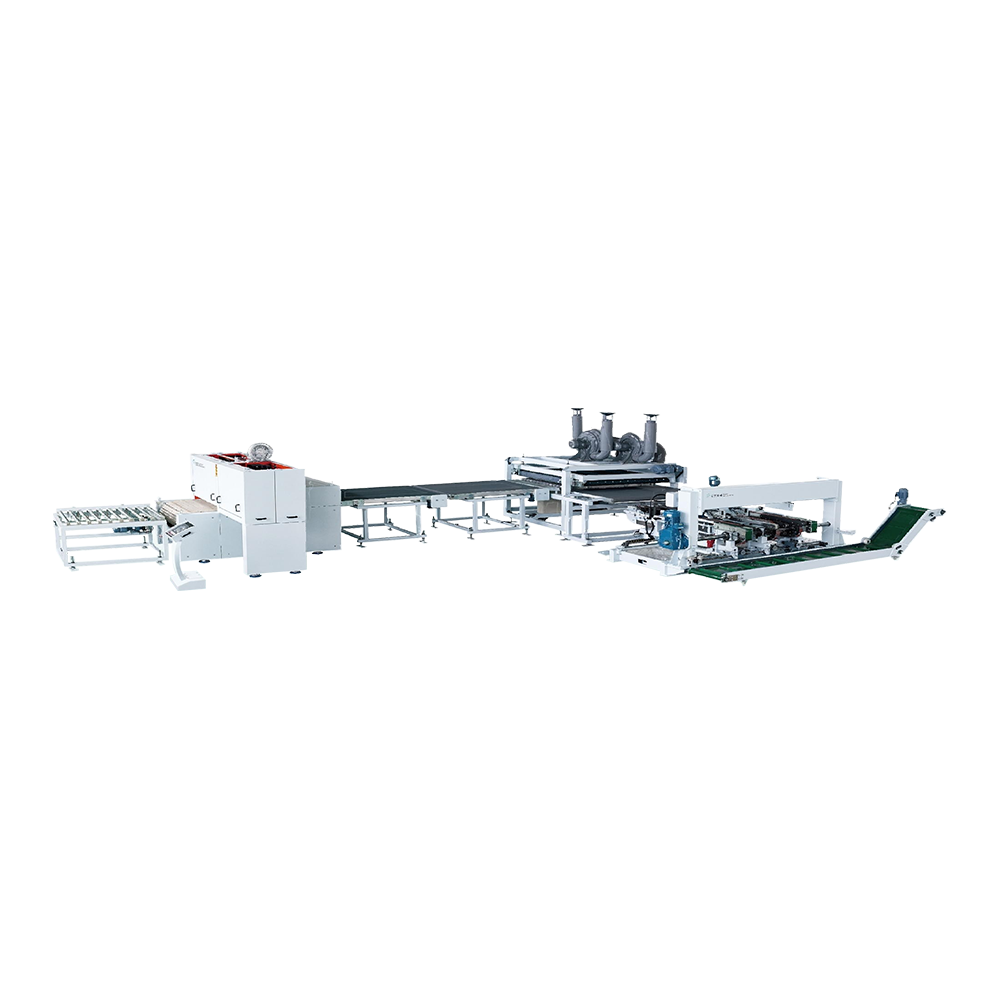
Matningshastigheten för denna utrustning kan nå 40 meter per minut, hela rame...
Se detaljer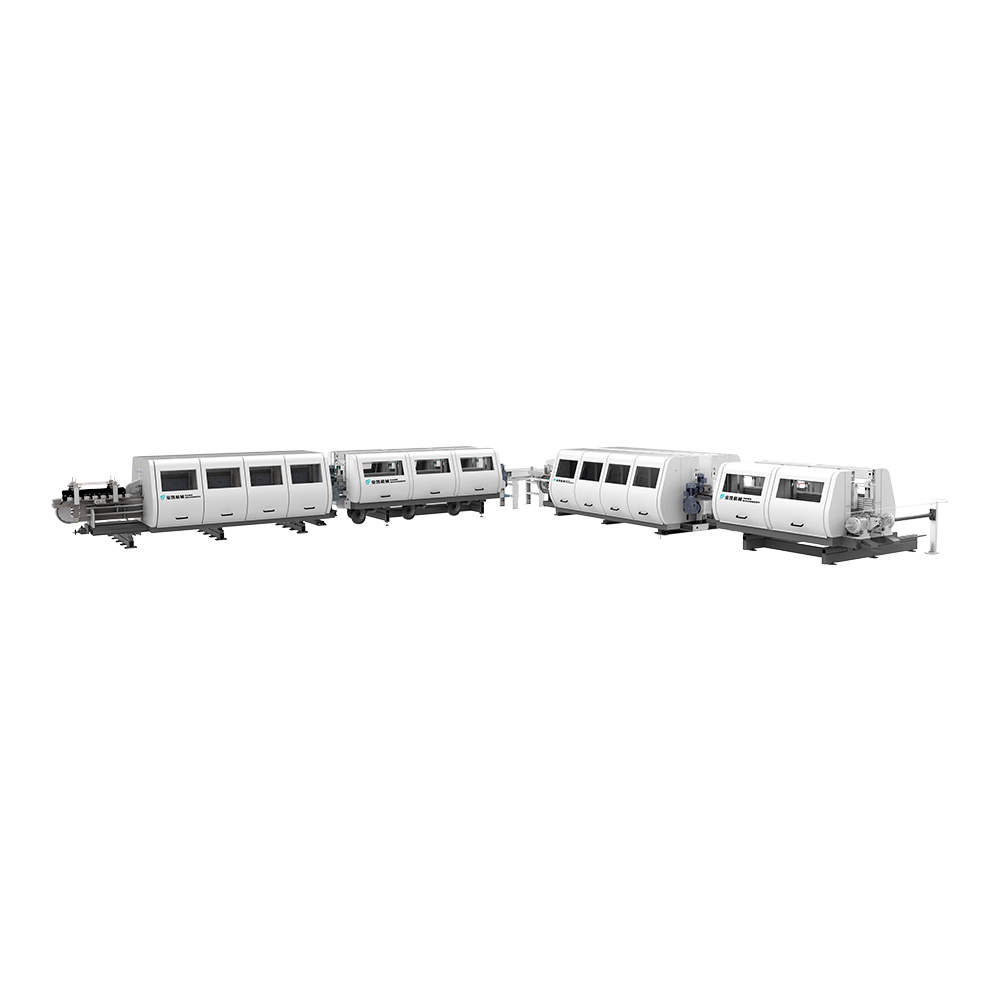
Lämplig för kantbeläggning av laminerad, PVC och WPC. Att använda vattenbaser...
Se detaljer
Hawk Machinery Automatisk utfodring, skärning och slottinglinje, lämplig för ...
Se detaljer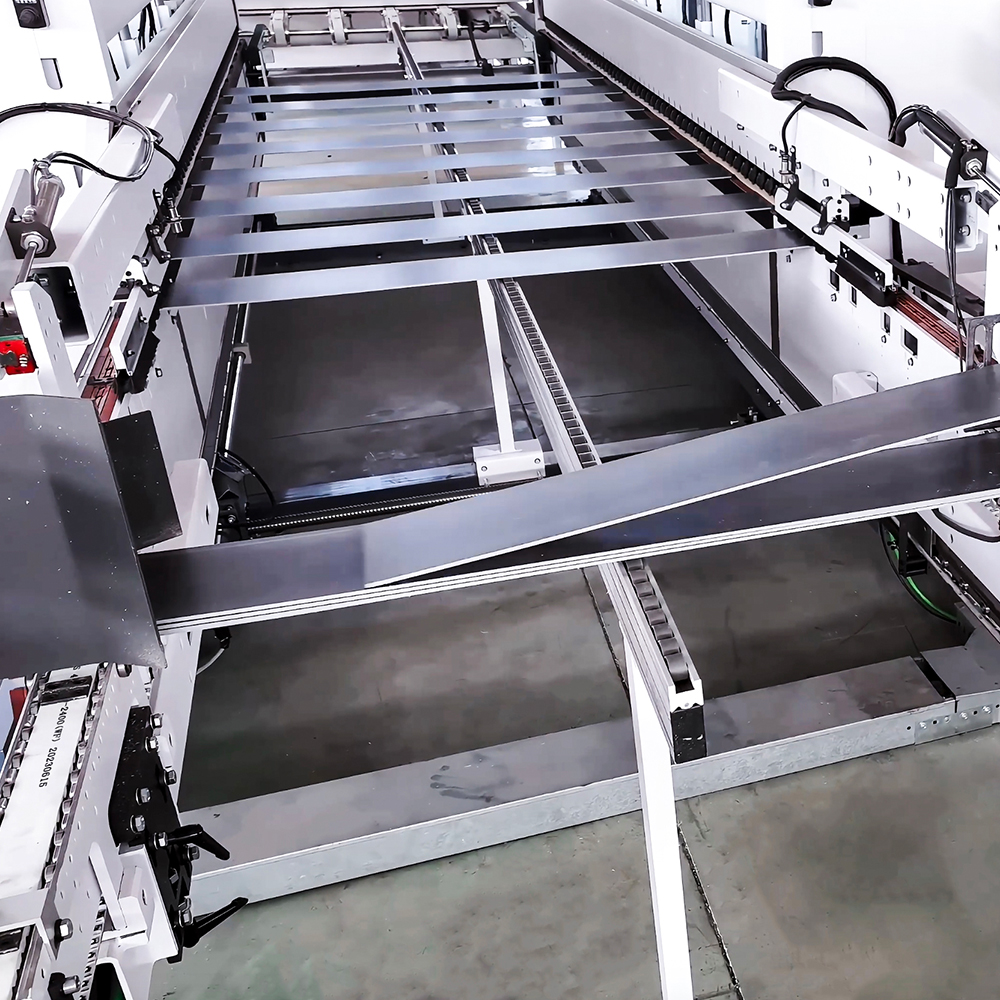
Integrerad intelligent utrustning integrerar industriellt intelligent interne...
Se detaljer
Kontaktinformation.
Boyi Development Area, Changzhou City, Jiangsu Province, P. R. China
+86-0519-83319988
Tveka inte att kontakta när du behöver oss!
 Anpassade golv extruderingsmaskinstillverkare