

Golvslurslinje (dubbel slut tenoner)
Produkten kan spela golvet vertikalt och horisontellt. Maskinserien täcker be...
Se detaljerEn LVT golvfasmaskin är en av de detaljerna i en golvlinje som sällan får uppmärksamhet förrän den färdiga plankan når installatören. En ren, jämn mikrofasning hjälper plankorna att mötas snyggt, skyddar slitlagrets kant och ger golvet en mer avsiktlig finish. Gör det fel, och du ser avhuggna kanter, ljusa vita linjer eller en fog som ser öppen ut även när låset är hårt.
På HAWK Machinery China Co., Ltd. har vi byggt utrustning för bearbetning av golv och väggpaneler sedan 2005. Vårt team i Jiangsu arbetar med tillverkare som kör SPC, WPC, LVT, laminat, flerskiktsträ och andra panelmaterial. Den här guiden är skriven utifrån den praktiska synen på verkstadsgolvet: vad maskinen gör, vad som är viktigt i den dagliga driften och vad du ska kontrollera innan du väljer linje.
Enkelt uttryckt skär en LVT golvavfasningsmaskin en ytlig vinklad kant längs plankan. Den vinklade kanten brukar kallas en fas eller en fas. Det är inte samma jobb som trimning, slitsning eller tappning. Trimning får en planka till storlek, slitsning bildar låsprofilen och fasning förfinar den synliga kanten så att det färdiga golvet får en kontrollerad fog istället för ett skarpt, ömtåligt hörn.
LVT är ett elastiskt material, och det förändrar hur det beter sig under en fräs. Plankan kan böjas något, slitskiktet kan flisas om stödet är dåligt, och ett matt verktyg kan lämna en polerad eller smält kant snarare än ett rent snitt. En bra fasstation behöver därför mer än ett snurrhuvud. Den behöver ett stabilt håll, skarpa och korrekt inställda verktyg, konsekvent matning och dammutsug som håller skärzonen fri.
I de flesta LVT-linjer sitter avfasningen efter kapning och profilering, före slutinspektion och packning. Vissa tillverkare placerar den nära spårsektionen så att kantgeometrin avslutas i ett flöde. Andra föredrar en separat station för enklare byte. Rätt layout beror på plankstorlek, linjehastighet och hur ofta profilen ändras. För en närmare genomgång av processen, se den här guiden till Grunderna för LVT golvfasmaskin .
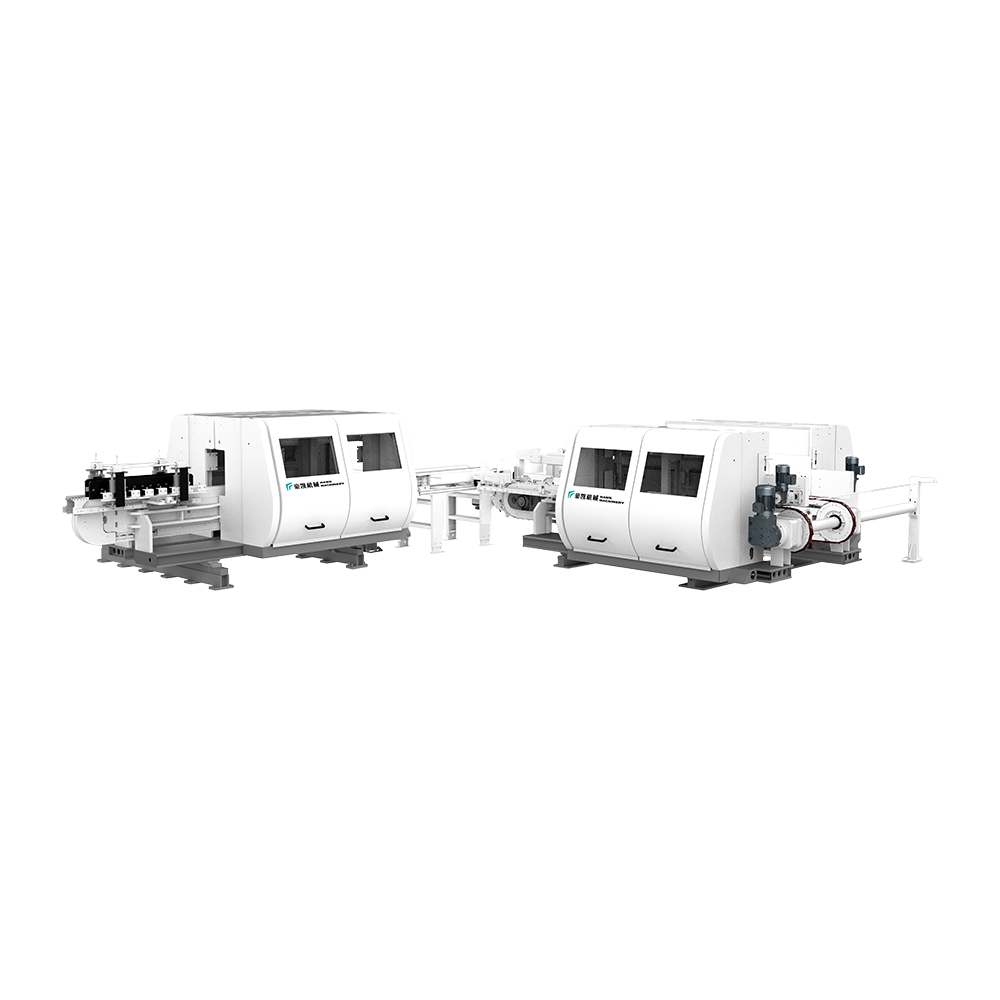 Tvådörrars höghastighets LVT-golvfaslinje En höghastighets LVT-faslinje med längd- och tvärgående modeller, 4 4 spindlar och upp till 100 m/min för konsekventa faskanter. Visa produkt →
Faskvaliteten är lätt att underskatta eftersom avfasningen är liten. På ett färdigt golv upprepas dock den lilla detaljen över varje fog i rummet. En konsekvent mikrofasning mjukar upp övergången mellan plankor, hjälper till att dölja mindre höjdvariationer och minskar risken för att slitskiktet fastnar under hantering eller installation. En ojämn fas gör tvärtom: den drar till sig ögat, samlar damm och kan få ett välgjort golv att se dåligt färdigt ut.
Enligt vår erfarenhet kommer de flesta avfasningsproblem från ett litet antal processvariabler snarare än ett större maskinfel. Verktygsslitage, inkonsekvent nedhållning, instabil matning, dålig utsugning och felaktig skärgeometri förklarar många av de defekter som ses på LVT. Tabellen nedan är en praktisk guide för första kontroll.
| Vad du ser | Trolig orsak | Första kontrollen |
|---|---|---|
| Ojämn fasbredd | Frässlitage, tryckvariation eller instabil matning | Inspektera verktygs-, nedhållnings- och körkonsistens |
| Polerad eller smält kant | Matt fräs, överdriven värme eller dålig spånavlägsnande | Kontrollera skärens tillstånd, utsugs- och matningsinställningar |
| Slitagelager | Svagt kantstöd eller felaktig skärgeometri | Granska support, skärprofil och förstahandsprov |
| Damm fastnat i sömmen | Svag utsug eller löst damm på plankan | Kontrollera kåpor, borstar, luftflöde och statisk kontroll |
Ingen enskild specifikation talar om för dig om en LVT golvfasmaskin passar en anläggning. Det användbara svaret kommer från att matcha maskinen till materialmixen, plankformatet och produktionsrytmen. Det här är de punkter vi rekommenderar att du granskar noggrant:
På HAWK stöds vårt produktarbete av mer än 50 egenutvecklade patent, och vår utrustning erbjuds med CE- och ETL-certifiering för relevanta marknader. Dessa punkter är användbara, men de ersätter inte en materiell prövning. Kör alltid dina egna plankprover, med din avsedda hastighet, innan du bestämmer dig för en profil.
Ett rent första prov sparar mycket mer tid än en snabb start. Vi gillar att behandla fasning som alla andra precisionssteg: bevisa installationen, registrera den och kör sedan. Den exakta sekvensen kommer att variera beroende på maskin, men logiken är konsekvent.
Små förändringar kan resa långt i LVT. En foderökning som fungerar på en batch kan orsaka kantpolering på en annan. En hållinställning som känns tillräckligt tät på en tjock planka kan vara för mycket på en tunnare. Maskinen ska justeras som ett system, inte som en samling separata inställningar.
Fasning kan inte fixa ett felaktigt spår. Om låsprofilen är instabil kommer den färdiga fogen fortfarande att kännas fel, även med en perfekt fas. Därför ska fasstationen planeras tillsammans med kapning, spårning och besiktning. I en typisk LVT-linje skärs plankan till, profileras, fasas, kontrolleras och packas. Ju närmare dessa steg är integrerade, desto lättare är det att hålla kantreferensen konsekvent.
 Dubbeländ tenoner golvskåra Line Series En sex-modell serie med dubbla ändar för golvspår i längd- och tvärriktningen, med 6 6 till 10 10 spindlar och rullkedjedrift. Visa produkt →
För tillverkare som använder flera fjädrande material kan en dubbeländtapp eller slitslina ge den stabila profil som fasningen beror på. Om målet är en ny linje snarare än en enda uppgradering, kan en automatisk golvproduktionslinje föra skärning, profilering, fasning och hantering i ett kontrollerat flöde. Det viktiga är inte antalet maskiner. Det är om hand-off mellan dem skyddar plankkanten och håller referensytan stadig.
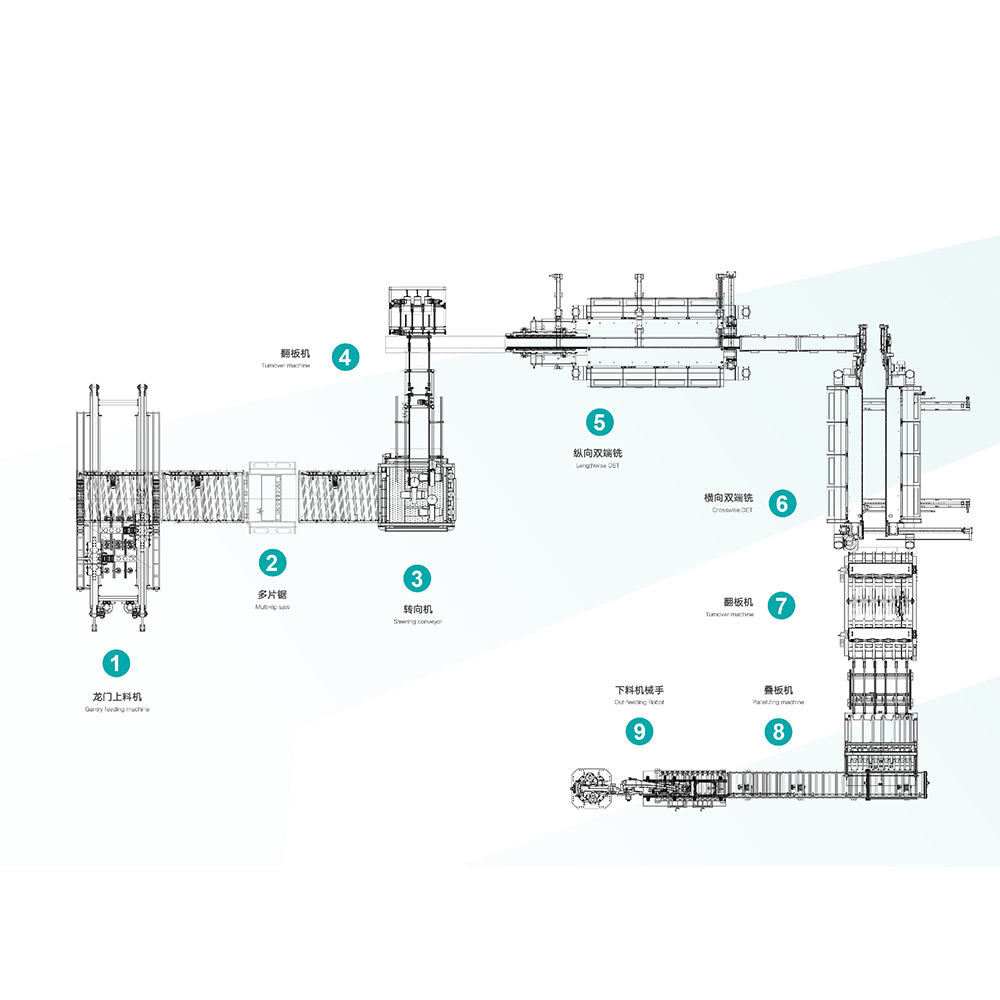 Automatisk SPC/WPC-golvproduktionslinje En automatiserad matnings-, kapnings- och spårlinje för SPC-, WPC- och PVC-golv, som integrerar portalmatning, multirivsåg och DET-stationer. Visa produkt →
De flesta avfasningsfel uppstår gradvis, varför rutinkontroller är viktigare än akuta reparationer. En fem minuters inspektion i början av ett skift kan fånga upp verktygsslitage innan det når en full produktionskörning.
När ett kantproblem uppstår, motstå lusten att ändra varje inställning på en gång. Börja med provet, kontrollera sedan verktyg, stöd, extraktion och matning i den ordningen. Ett disciplinerat svar hittar vanligtvis orsaken snabbare än en serie slumpmässiga justeringar.
Innan du jämför offerter, skriv ner det jobb maskinen måste utföra i din anläggning. En tydlig brief gör den tekniska diskussionen mycket mer användbar.
Om du vill se över din plankprofil och linjelayout med vårt team kan du nå oss via vår kontaktsida . Ett kort materialprov och en tydlig målprofil brukar räcka för att få igång ett användbart samtal.
Bra fasning är tyst. Den påkallar inte uppmärksamhet på sig själv på fabriksgolvet, och den ska inte påkalla uppmärksamhet på sig själv på det färdiga golvet heller. Det ger helt enkelt plankan en ren, konsekvent kant som installatörer kan lita på och kunderna kommer att läsa som kvalitet. På HAWK Machinery China Co., Ltd., är det praktiska resultatet det vi fokuserar på: stabil utrustning, vettig installation och support som hjälper producenter att hålla sin produktlinje igång.
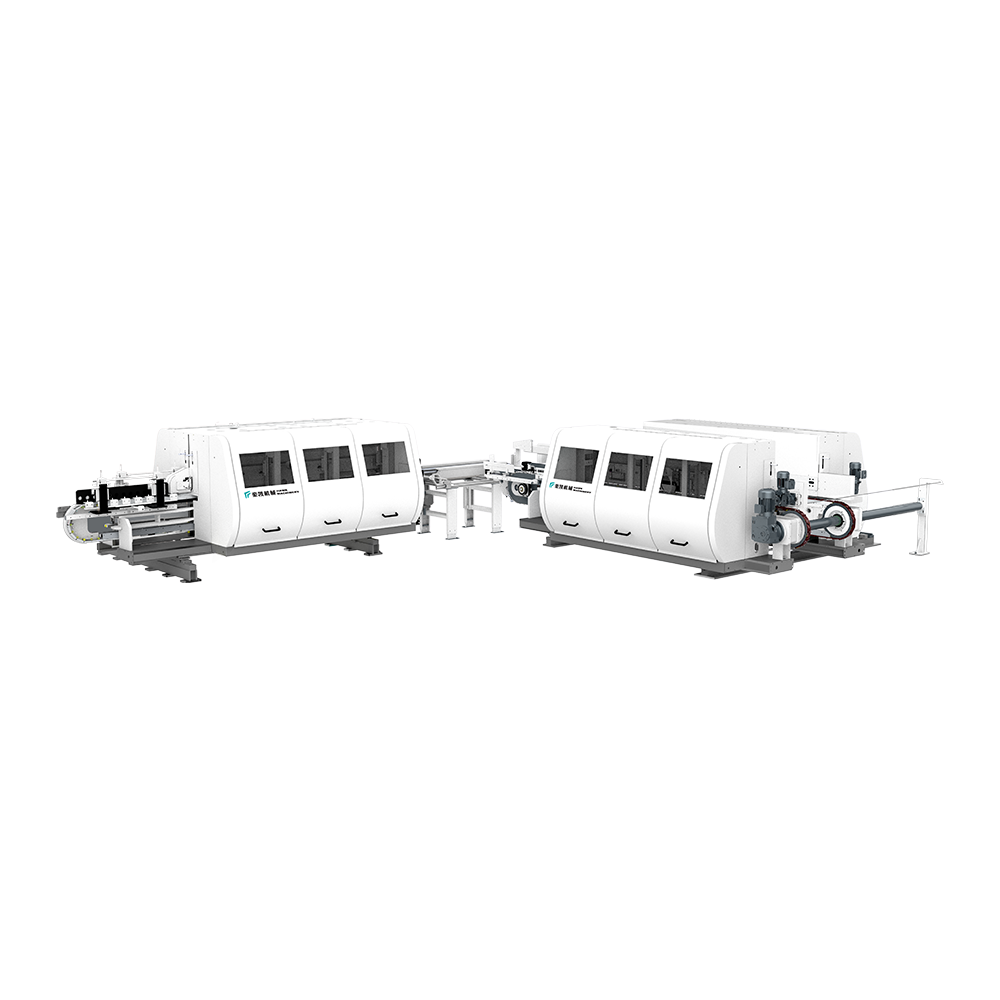
Produkten kan spela golvet vertikalt och horisontellt. Maskinserien täcker be...
Se detaljer
Denna utrustning är lämplig för trimning och avfasning av LVT -golv. Utrustad...
Se detaljer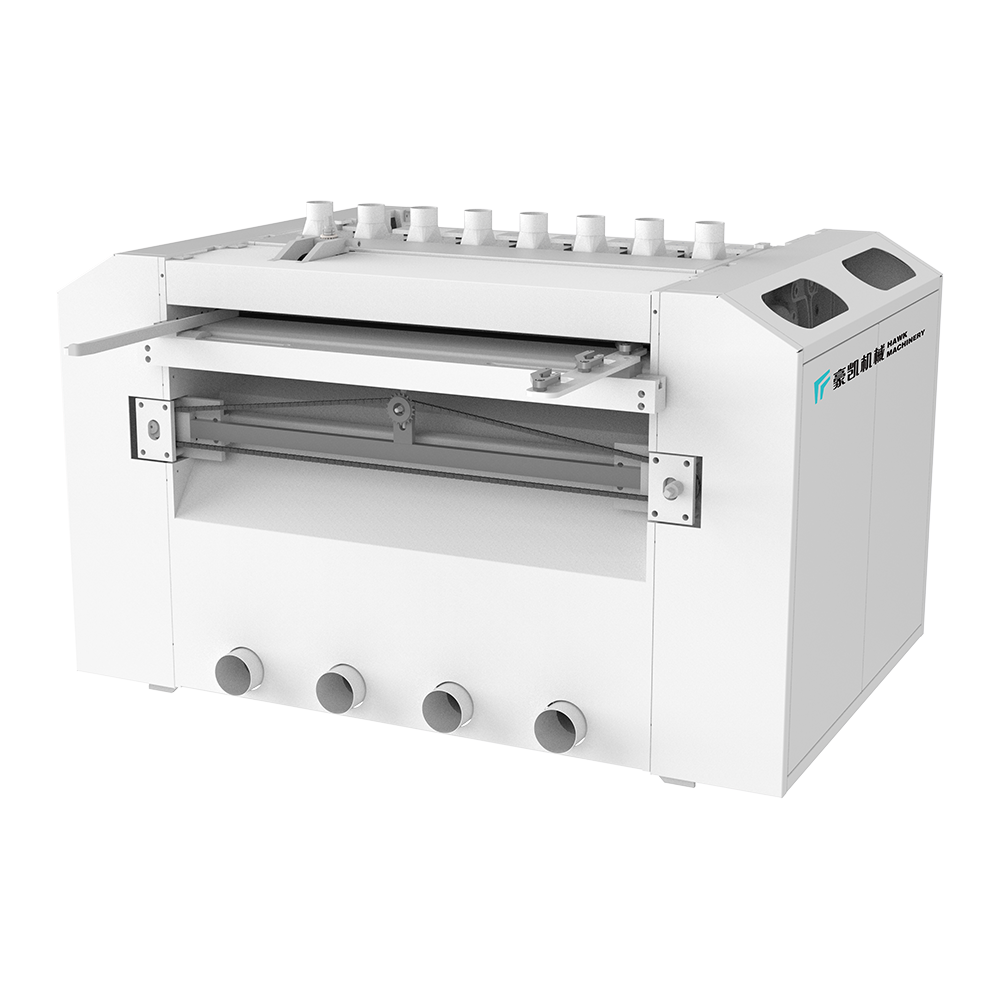
Olika överföringssågsmetoder är lämpliga för olika kortbehandlingsbehov och ä...
Se detaljer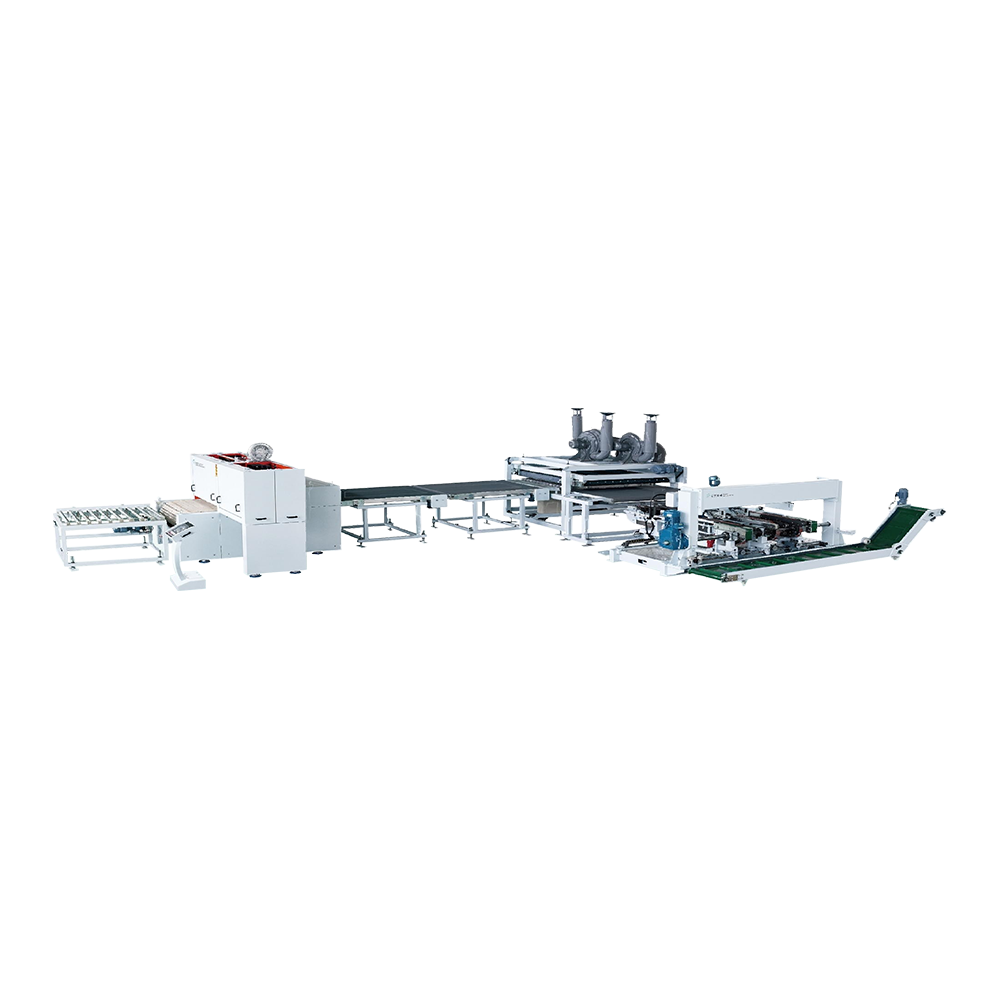
Matningshastigheten för denna utrustning kan nå 40 meter per minut, hela rame...
Se detaljer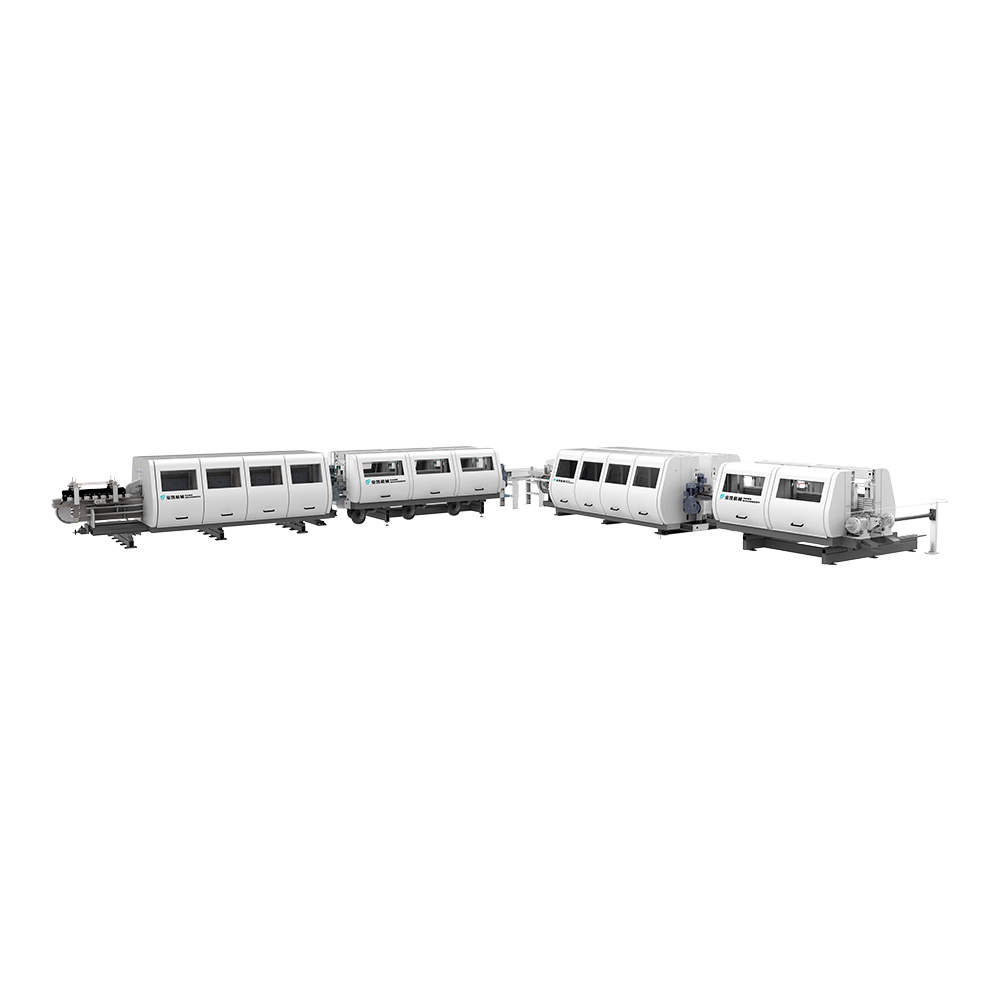
Lämplig för kantbeläggning av laminerad, PVC och WPC. Att använda vattenbaser...
Se detaljer
Hawk Machinery Automatisk utfodring, skärning och slottinglinje, lämplig för ...
Se detaljer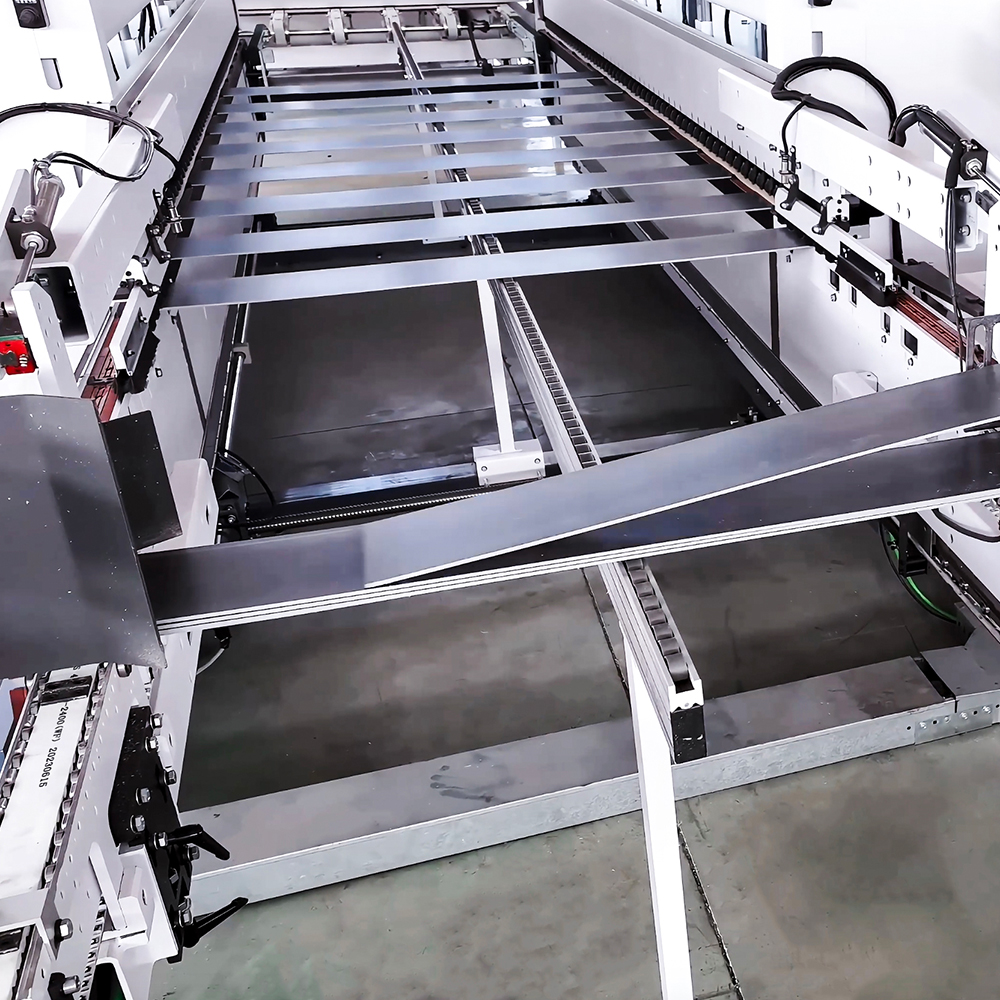
Integrerad intelligent utrustning integrerar industriellt intelligent interne...
Se detaljer
Kontaktinformation.
Boyi Development Area, Changzhou City, Jiangsu Province, P. R. China
+86-0519-83319988
Tveka inte att kontakta när du behöver oss!
 Anpassade golv extruderingsmaskinstillverkare